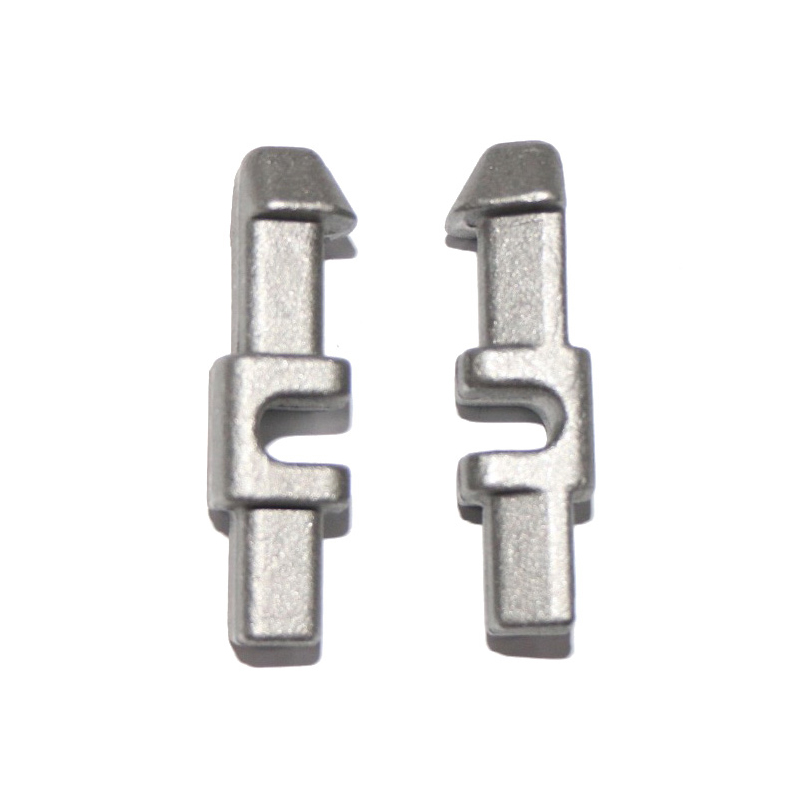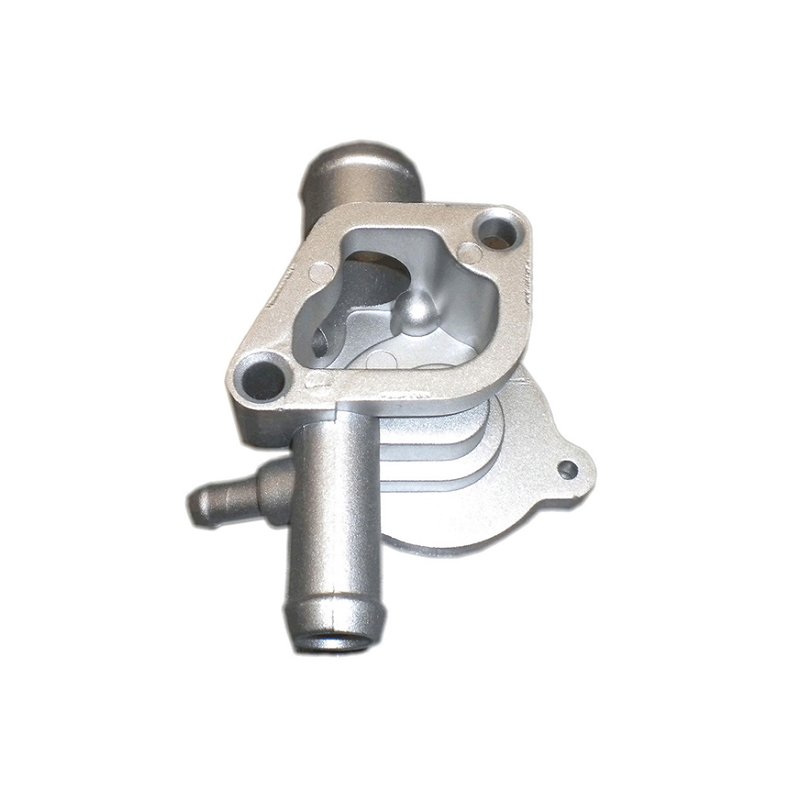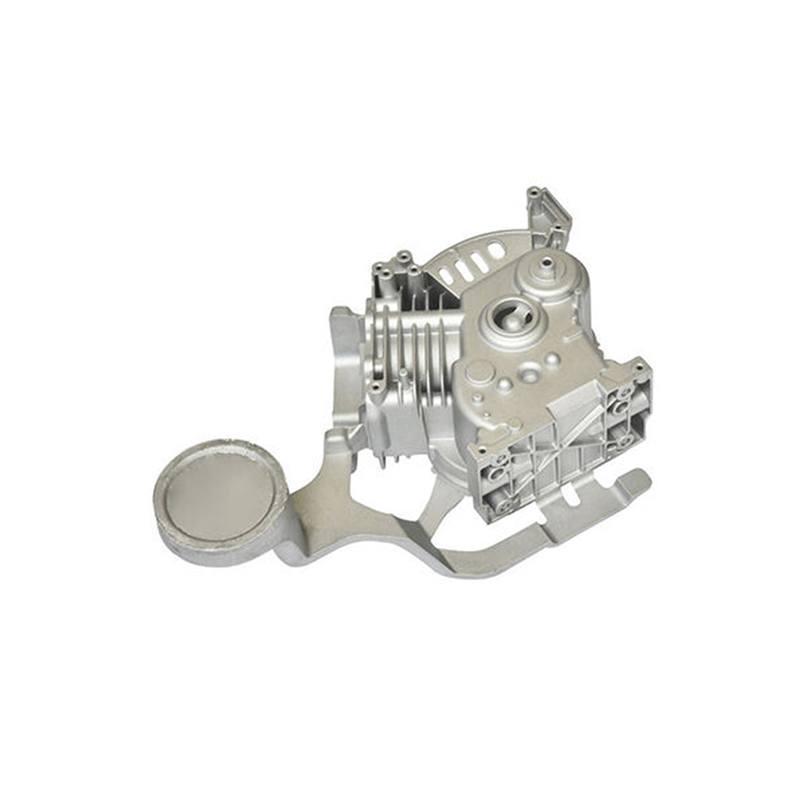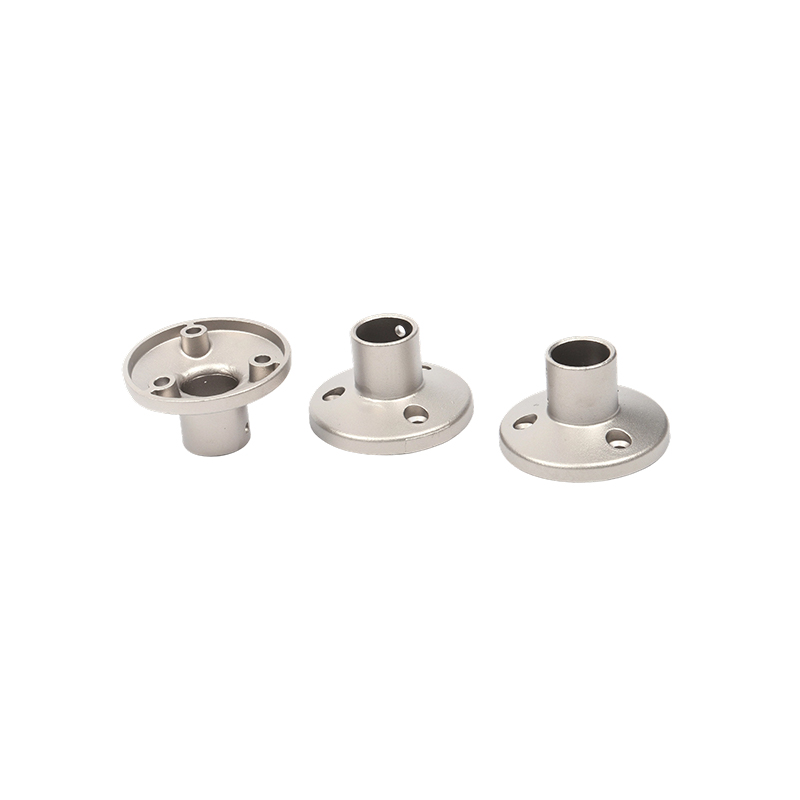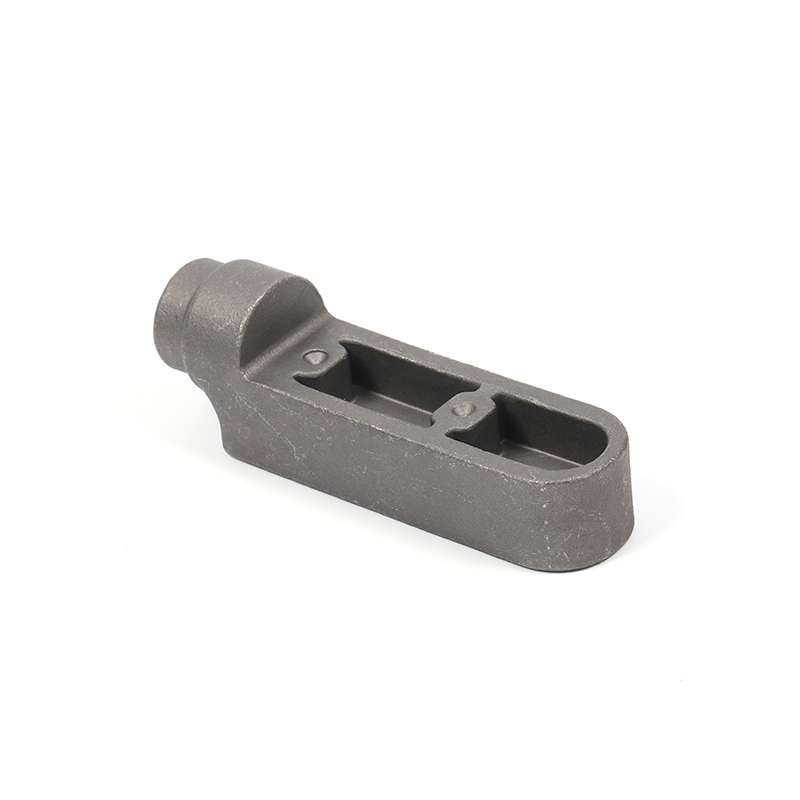
A painevalu jäähdytyselementti on lämmönhallintakomponentti, joka on valmistettu ruiskuttamalla sulaa metallia – yleisimmin alumiiniseosta – tarkasti suunniteltuun teräsmuottiin korkeassa paineessa. Muotti määrittelee kaikki valmiin osan geometriset ominaisuudet: pohja, eväryhmä, asennusulokkeet ja kaikki integroidut rakenteelliset tai sähköiset ominaisuudet. Kun metalli jähmettyy ja muotti avautuu, tuloksena oleva jäähdytyselementti on geometrisesti lähellä lopullista muotoaan, mikä vaatii vähän tai ei ollenkaan toissijaista työstöä ennen käyttöä.
Jäähdytysnielut toimivat yleensä vetämällä lämpöenergiaa pois lämpöä tuottavasta komponentista – tehotransistorista, prosessorista, LED-moduulista tai moottoriohjaimesta – ja haihduttamalla tämän energian ympäröivään ilmaan tai jäähdytysnesteeseen. Painevalettu jäähdytyselementti saavuttaa tämän metalliseoksensa luontaisen lämmönjohtavuuden ja sen evärakenteiden luoman suuren pinta-alan avulla, mikä maksimoi komponentin ja ympäröivän jäähdytysaineen välisen kosketuksen.
Painevalu on yksi useista valmistusmenetelmistä, joita käytetään jäähdytyselementtien valmistukseen – muita ovat ekstruusio, halkaisu, taonta ja sidottu evärakenne –, mutta sillä on erottuva asema, koska se pystyy tuottamaan monimutkaisia kolmiulotteisia geometrioita suurella volyymilla ja erinomaisella osa-osiin yhtenäisyydellä. Kun suulakepuristus rajoittuu tasaisiin kaksiulotteisiin poikkileikkauksiin, painevalu voi tuottaa ripoja, jotka vaihtelevat korkeudeltaan, nousultaan ja suunnaltaan yhden komponentin poikki, integroida kiinnityskannattimet ja sisäiset kanavat sekä mukauttaa alileikkauksia ja onttoja piirteitä, joita olisi mahdotonta puristaa.
Jäähdytyslevyjen painevaluprosessi
Painevalun toiminnan ymmärtäminen auttaa selittämään tällä tavalla valmistettujen jäähdytyselementtien ominaisuudet ja rajoitukset. Prosessi etenee useissa hyvin määritellyissä vaiheissa.
Muotin suunnittelu ja valmistus
Minkä tahansa painevalun jäähdytyslevyn perusta on teräsmuotti, jota kutsutaan myös suulakkeeksi. Se koostuu kahdesta puolikkaasta: kansilevy puolikas , joka muodostaa komponentin yhden pinnan, ja ejektori kuolee puoliksi , joka muodostaa toisen ja sisältää ejektorin tapit, joilla valmis valu työnnetään ulos jähmettymisen jälkeen. Kahden puoliskon kohtaamislinja tunnetaan jakolinjana, ja sen sijainti on työkalusuunnittelijan huolella valittava varmistaakseen, että valmis valu liukuu siististi pois kansipuolikkaasta ja pysyy ejektoripuolikkaassa muotin avautuessa.
Itse suulake on tyypillisesti koneistettu karkaistusta H13:sta tai vastaavasta työkaluteräksestä, joka kestää tuhansia korkean paineen ja korkean lämpötilan ruiskutussyklejä. Suulakkeen suunnittelu monimutkaiselle jäähdytyslevylle – jossa on monia ohuita ripoja, tiukat toleranssit ja integroidut ominaisuudet – on merkittävä suunnittelutyö. Suulakkeen suunnittelussa on otettava huomioon metallin virtausreitit, jäähdytyskanavien paikat suulakkeessa, portin ja jakoputkien sijainnit sekä tuuletusjärjestelyt, jotta sisään jäänyt ilma pääsee poistumaan ruiskutuksen aikana.
Metallin sulatus ja ruiskutus
Kun suulake on valmistettu ja puristettu kiinni korkeassa hydraulisessa paineessa, sulaa alumiiniseosta, jota pidetään tyypillisesti 620–700 °C lämpötilassa seoksesta riippuen, ruiskutetaan muottipesään paineissa, jotka vaihtelevat noin 10–175 MPa (1500–25000 psi) alumiinille. Tämä korkea ruiskutuspaine pakottaa sulan metallin täyttämään kaikki suulakkeen ontelon yksityiskohdat, mukaan lukien ohuet rivat ja pienet ominaisuudet, ennen kuin se ehtii jähmettyä.
Jäähdytyslevytuotannon kannalta painevaluprosessissa on kaksi pääasiallista muunnelmaa:
- Kuumakammiopainevalu: Ruiskutusmekanismi on upotettu sulan metallin säiliöön. Tämä menetelmä on nopeampi ja sopii matalamman sulamispisteen metalliseoksille, kuten sinkin. Se ei sovellu alumiinille, joka voi vahingoittaa upotettuja osia.
- Kylmäkammiopainevalu: Käytetään alumiinille ja muille korkeammalla sulaville metalliseoksille. Sula metalli kaadetaan ruiskutuskammioon erikseen jokaista laukausta varten. Vaikka se on hieman hitaampi kuin kuumakammio, se saavuttaa korkeat paineet, joita tarvitaan alumiinin painevalussa, ja se on alumiinijäähdytyslevyjen vakioprosessi.
Kiinteytys, irrotus ja leikkaus
Ruiskutuksen jälkeen metalli jähmettyy nopeasti - muutamassa sekunnissa - siirtäessään lämpöä jäähdytettyyn terässuulakkeeseen. Sen jälkeen suulake avataan ja ejektorin tappilevy käyttää kaikkia ejektorin tappeja yhtä aikaa samalla voimalla työntäen valukappaleen puhtaasti ulos ejektorin puoliskosta ilman vääristymiä. Huolellinen ejektorin tappien sijoittaminen on välttämätöntä: väärin sijoitetut tapit voivat jättää jäähdytyselementin pintaan todistajanjälkiä tai aiheuttaa paikallista rasitusta, joka muuttaa ohuita ripoja ulostyönnön aikana.
Poistettu osa kuljettaa edelleen suutin (kiinteytynyt metalli ruiskutusportissa), kanavat ja mahdollinen ylivuotomateriaali tuuletusjärjestelmästä. Ne poistetaan trimmaamalla – joko erillisellä trimmauspuristimella tai käsin – ennen kuin jäähdytyselementti siirtyy toissijaisiin toimintoihin. Jotkut välähdykset (ohuet metallirivat erotusviivassa) saattavat myös vaatia poistamista.
Toissijaiset toiminnot
Sovelluksen vaatimuksista riippuen painevaletuille jäähdytyslevyille voidaan tehdä toissijaisia työstötoimenpiteitä, jotta saavutetaan tiukemmat toleranssit kriittisissä mitoissa – kuten elektroniikkakomponenttia koskettavan asennuspinnan tasaisuus – joita ei voida luotettavasti pitää valettuina. Poraus, kierteitys ja jyrsintä ovat yleisiä sivutoimintoja. Suuren volyymin tuotannossa nämä toissijaiset vaiheet suoritetaan usein CNC-työstökeskuksissa painevalusolun linjassa, jolloin sykliajat pysyvät lyhyinä.
Jäähdytyslevyjen painevalussa käytetyt materiaalit
Seoksen valinta on yksi merkittävimmistä päätöksistä painevalun jäähdytyslevyn suunnittelussa, koska se ohjaa suoraan lämmönjohtavuutta, valutettavuutta, mekaanista lujuutta ja painoa.
Alumiinilejeeringit: hallitseva valinta
Alumiiniseokset muodostavat suurimman osan painevaletuista jäähdytyslevyistä useista syistä: alumiinin luontainen lämmönjohtavuus, sen alhainen tiheys (noin kolmasosa teräksen tiheydestä), sen korroosiota kestävä luonnollinen oksidikerros, sen erinomainen valutettavuus kaupallisesti saavutettavissa lämpötiloissa sekä sen helppo saatavuus ja kierrätettävyys. Kaksi painevaletuille jäähdytyslevyille yleisimmin määriteltyä alumiiniseosta ovat:
| Seos | Lämmönjohtavuus | Tärkeimmät ominaisuudet | Soveltuu parhaiten |
|---|---|---|---|
| A380 | ~96 W/m·K | Yleiskäyttöinen die-valu metalliseos; erinomainen juoksevuus, mittastabiilius ja työstettävyys; hyvä korroosionkestävyys; hyväksyy anodisoinnin ja jauhemaalauksen | Kulutuselektroniikka, LED-kotelot, autokomponentit, tietoliikennelaitteet |
| ADC12 (A383) | ~92–96 W/m·K | Korkea piipitoisuus antaa erinomaisen juoksevuuden ohutseinäisille ja monimutkaisille geometrioille; hieman pienempi mekaaninen lujuus kuin A380; suosittu Japanin ja Aasian toimitusketjuissa | Monimutkaiset ohutseinäiset jäähdytyslevyt, kulutuselektroniikka, tietokoneiden oheislaitteet |
| A356 / A357 | ~151–160 W/m·K | Huomattavasti korkeampi lämmönjohtavuus kuin A380; vaatii matalapaine- tai painovoimavalua korkeapaineisen painevalun sijaan; lämpökäsiteltävissä | Suorituskykyiset lämpösovellukset, joissa johtavuus on etusijalla |
| Sinkkilejeeringit (Zamak) | ~110 W/m·K | Korkeampi tiheys kuin alumiinilla; erittäin hyvä pintakäsittely ja mittatarkkuus; matalampi sulamispiste sopii kuumakammioon die-valu; raskaampia kuin alumiinivastineet | Pienet, erittäin yksityiskohtaiset komponentit; sovelluksissa, joissa paino on vähemmän kriittinen |
On syytä huomata alumiinipainevaluseoksiin liittyvä kompromissi: piipitoisuus, joka antaa A380:lle ja ADC12:lle erinomaisen valuvuuden ja juoksevuuden, vähentää myös niiden lämmönjohtavuutta verrattuna muokattuihin tai painovoimavalettuihin metalliseoksiin. Puhtaan alumiinin lämmönjohtavuus on noin 237 W/m·K; painevaluseos A380 saavuttaa vain noin 96 W/m·K. Insinöörit, jotka vaativat korkeampaa johtavuutta, määrittävät toisinaan A356.0:n, joka on valmistettu matalapainevalulla tai painovoimavalulla, hyväksyen hitaamman ja jonkin verran kalliimman prosessin vastineeksi erinomaisesta lämpösuorituskyvystä.
Uusia materiaaleja
Meneillään oleva materiaalitutkimus laajentaa jäähdytyslevysuunnittelijoiden vaihtoehtoja. Keraamisia hiukkasia tai hiilikuituja sisältäviä komposiittimateriaaleja tutkitaan sovelluksissa, joissa vaaditaan sekä korkeaa lämmönjohtavuutta että pientä painoa, jotka ylittävät tavalliset alumiiniseokset. Grafeenilla tehostetut nanokomposiitit edustavat pidemmän aikavälin tutkimussuuntaa, ja ne voivat parantaa merkittävästi lämmönjohtavuutta, jos ne voidaan integroida menestyksekkäästi kaupallisesti skaalautuviin painevaluprosesseihin.
Suunnittelunäkökohdat painevalussa jäähdytyslevyissä
Painevalun geometrinen vapaus on huomattava verrattuna suulakepuristukseen, mutta se ei ole rajoittamaton. Tehokas jäähdytyselementin suunnittelu painevalua varten vaatii huolellista samanaikaista lämpösuorituskyvyn, valmistettavuuden ja mekaanisen eheyden huomioon ottamista.
Rivien geometria ja tiheys
Evät ovat ensisijainen mekanismi, jolla jäähdytyselementti lisää tehollista pinta-alaansa. Painevaletussa jäähdytyslevyssä rivat voidaan suunnata useisiin suuntiin, vaihdella korkeutta ja paksuutta osan poikki, ja ne voidaan järjestää tappi-, suora-, poikkileikkaus- tai säteittäismuotoihin, joita olisi mahdotonta puristaa. Tärkeimmät geometriset parametrit sisältävät:
- Evien korkeus: Korkeammat evät lisäävät pinta-alaa, mutta lisäävät myös suutinontelon syvyyttä, mikä tekee ohuiden evien täyttämisestä sulalla metallilla haastavampaa ja lisää kylmäsulkeutumisten (epätäydellisten täytteiden) tai huokoisuuden riskiä.
- Evan paksuus: Ohuemmat siivekkeet antavat enemmän ripoja leveysyksikköä kohti (suurempi ripojen tiheys) ja siten suuremman pinta-alan, mutta on olemassa käytännöllisiä alarajoja – tyypillisesti noin 1,0–1,5 mm alumiinipainevalussa – joiden alapuolella luotettavaa täyttöä ei voida taata.
- Eväväli (välit): Lähemmät evät lisäävät pinta-alaa, mutta rajoittavat ilmavirtausta evien välillä, mikä saattaa vähentää konvektiivista lämmönsiirtoa. Optimaalinen nousu riippuu siitä, onko jäähdytys luonnollista konvektiota vai pakotettua ilmavirtaa, ja ilmavirran nopeudesta.
- Evä muoto: Tappirivat (sylinterimäiset tai neliömäiset tolpat) toimivat hyvin suoraan asennetun tuulettimen puhaltaessa ilmavirtaa. Suorat yhdensuuntaiset evät toimivat parhaiten, kun ilmavirta ohjataan niiden pituutta pitkin. Radiaaliset rivat ovat yleisiä pyöreissä LED-jäähdytyslevyissä, joissa luonnollinen konvektio hallitsee.
Pohjan paksuus ja tasaisuus
Jäähdytyslevyn pohjalevyn – kiinteän osan, joka koskettaa lämpöä tuottavaa komponenttia – on oltava riittävän paksu levittääkseen lämpöä sivusuunnassa kosketuspisteestä koko eväryhmän poikki, mutta ei niin paksu, että se lisää tarpeetonta painoa ja materiaalikustannuksia. Pohjan paksuus määräytyy vaaditun lämpölevitysvastuksen ja jäykkyyden perusteella, joka tarvitaan vääntymisen estämiseen painevaluprosessin ja käytön aikana. Pohjapinnan tasaisuus on kriittinen: pienetkin raot lämmönlähteen ja jäähdytyselementin välillä lisäävät merkittävästi lämpövastusta. Asennuspinnan CNC-työstö valun jälkeen on usein määritelty 0,05–0,1 mm:n tasaisuuden varmistamiseksi.
Luonnoskulmat
Syvyyskulmat – muottiontelon kaikille pystysuorille pinnoille kohdistettu pieni kartio – ovat painevaluprosessin perusedellytys. Ilman vetoa valukappale lukittuisi muotin seiniin jähmettyessään ja supistuessaan, mikä tekisi työntämisen mahdottomaksi tai aiheuttaisi osan repeytymistä. Alumiinin painevalun standardisyvyyskulmat ovat tyypillisesti 0,5° - 2° ulkopinnoille ja 1° - 3° sisäpinnoille (sydämille). Jäähdytyselementtien evien vetokulmat tarkoittavat, että evät ovat tyvestä hieman paksumpia kuin kärjestään, mikä on joka tapauksessa rakenteellisesti hyödyllistä.
Seinän paksuuden tasaisuus
Äkilliset seinämän paksuuden muutokset aiheuttavat epätasaisia jähmettymisnopeuksia, mikä voi johtaa huokoisuuteen, kutistumiseen ja jäännösjännitykseen valussa. Suunnittelijat pyrkivät mahdollisimman tasaiseen seinämänpaksuuteen kappaleen poikki, käyttämällä paksuussiirtymissä suuria säteitä ja välttäen yksittäisiä paksuja osia (jotka jähmettyvät viimeiseksi ja siten alttiimmin kutistumaan). Jäähdytyslevyissä tämä tarkoittaa, että evien ja pohjan välinen liitos ja kaikki integroidut kohoumat tai asennustyynyt tulee säteellä huolellisesti.
Jakoviivan ja ejektorin tapin sijoitus
Jakoviivan sijainti vaikuttaa sekä valmiin jäähdytyslevyn ulkonäköön että sen mittatarkkuuteen. Välähdys- ja todistajanjäljet erotusviivalla ovat väistämättömiä, ja niiden sijainti tulee valita siten, että vaikutus toiminnallisiin pintoihin on mahdollisimman pieni. Jäähdytyselementin pinnalla olevat ejektorin tappijäljet ovat samoin väistämättömiä, ja niiden sijainti on suunniteltava siten, että ne eivät vaikuta komponentin asennuspintaan tai mihinkään pintaan, joka tulee näkyviin lopputuotteessa.
Pintakäsittelyt painevalettuihin jäähdytyslevyihin
Valualumiinipinnat ovat toimivia, mutta niitä voidaan parantaa sekä lämpösuorituskyvyn että kestävyyden suhteen erilaisilla pintakäsittelyvaihtoehdoilla.
Anodisointi
Anodisointi is an electrochemical process that converts the natural aluminium oxide layer on the surface into a thicker, harder, and more uniform anodic oxide coating. For heat sinks, anodising offers several benefits: the anodic oxide surface has a higher emissivity than bare aluminium (typically 0.8–0.9 versus 0.05–0.2 for polished aluminium), which increases radiant heat dissipation; the hard coating improves scratch and abrasion resistance; and the anodised surface provides corrosion protection in humid or chemically aggressive environments. However, it is important to note that the anodic oxide layer has very low thermal conductivity, so anodising slightly increases the thermal contact resistance at the component-to-heat-sink interface. For this reason, anodised heat sinks used with thermal interface materials (TIMs) should have the anodising thickness controlled carefully, or the mounting surface masked during anodising.
Huomautus: Vakio A380-alumiiniseos ei ole ihanteellinen anodisointiin korkean pii- ja kuparipitoisuutensa vuoksi, mikä tuottaa epätasaisen, tumman tai täpläisen anodisoidun pinnan. Sovelluksissa, jotka vaativat korkealaatuista eloksoitua ulkonäköä, on määriteltävä matalampi piiseos, kuten A360 tai ADC1.
Jauhemaalaus
Jauhemaalaus levittää kuivaa polymeerijauhetta sähköstaattisesti jäähdytyselementin pinnalle, joka sitten kovetetaan uunissa kestävän, yhtenäisen kalvon muodostamiseksi. Se tarjoaa hyvän korroosiosuojan ja mahdollistaa laajan värivalikoiman. Polymeeripinnoitteen lämmönjohtavuus on anodisoinnin tavoin alhainen, joten sen paksuus tulisi minimoida (tyypillisesti 60–100 µm) lämpökriittisillä pinnoilla. Jauhemaalaus on yhteensopiva A380:n ja useimpien muiden alumiinipainevaluseosten kanssa.
Ruiskupuhallus ja rummuttaminen
Valupinnan ruiskupuhallus tai helmipuhallus poistaa jäännösleimauksen, parantaa pinnan tasaisuutta ja lisää pinnan karheutta – mikä lisää hieman lämmönsiirron tehollista pinta-alaa. Rumppauksella saavutetaan samanlaiset tulokset pienemmille erissä käsitellyille komponenteille. Näitä käsittelyjä käytetään usein valmisteluvaiheena ennen anodisointia tai maalausta.
Galvanointi
Sovelluksissa, joissa vaaditaan parannettua pinnan kovuutta, sähkönjohtavuutta tai erityisiä esteettisiä ominaisuuksia, galvanoiminen nikkelillä, kromilla tai muilla metalleilla on vaihtoehto. Erityisesti nikkelipinnoitus tarjoaa erinomaisen korroosionkestävyyden ja sileän pinnan, ja sitä käytetään joissakin tietoliikenne- ja sotilaselektroniikkasovelluksissa.
Die Casting jäähdytyslevyjen edut
Painevalu tarjoaa joukon etuja, jotka tekevät siitä suositellun valmistusreitin jäähdytyslevyille monissa käyttötilanteissa:
- Monimutkainen kolmiulotteinen geometria: Painevalu voi tuottaa eväryhmiä, joilla on vaihteleva suunta, integroidut asennusominaisuudet, kanavat ja ulokkeet yhdellä toimenpiteellä – geometrioita, jotka ovat mahdottomia tai kohtuuttoman kalliita millään muulla menetelmällä.
- Korkeat tuotantonopeudet: Kylmäkammioiset painevalukoneet voivat saavuttaa yhdestä kolmeen minuuttiin luokkaa lyöntiä kohden tyypillisillä jäähdytyslevykooilla, mikä mahdollistaa erittäin suuren suorituskyvyn, kun työkalut on asennettu. Tämä tekee painevalusta erittäin kustannuskilpailukykyistä suurille tuotantomäärille.
- Erinomainen mittayhtenäisyys: Kaikki tietyn muotin valukappaleet ovat mitoiltaan erittäin läheisiä, mikä on tärkeää elektroniikkakokoonpanossa, jossa jäähdytyselementtien on sovitettava tarkasti yhteen standardoitujen komponenttipakettien ja koteloiden kanssa.
- Rakenteellinen eheys: Painevaletut jäähdytyslevyt ovat mekaanisesti kestäviä, ja ne kestävät tärinää, iskuja ja asennuksen aikana kohdistuvia mekaanisia kuormituksia. Tämä tekee niistä erityisen arvokkaita auto- ja teollisuusympäristöissä.
- Lähes verkkomuotoinen tuotanto: Valettu osa on lähellä lopullista geometriaansa, mikä vähentää toissijaisen työstön ja materiaalihukan määrää verrattuna jäähdytyselementin koneistamiseen kiinteästä aihiosta.
- Useiden toimintojen integrointi: Asennuskannattimet, kaapelien hallintaominaisuudet, kotelon seinät ja jäähdytyselementin rivat voidaan yhdistää yhdeksi painevaletuksi osaksi, mikä vähentää erillisten komponenttien, kokoonpanotoimintojen ja mahdollisten lämpöliitosten määrää lopputuotteessa.
Die Casting -jäähdytyselementtien rajoitukset ja haasteet
Vahvuuksistaan huolimatta painevalu ei ole optimaalinen ratkaisu kaikissa tilanteissa. Insinöörien tulee olla tietoisia sen tärkeimmistä rajoituksista:
- Korkeat työkalukustannukset: Alumiinipuristusvalut ovat kalliita – vaihtelevat tyypillisesti useista tuhansista kymmeniin tuhansiin puntiin monimutkaisuudesta riippuen – mikä tekee painevalusta epätaloudellista pienille tuotantomäärille. Kannattavuuspiste verrattuna kiinteiden tai muiden prosessien koneistukseen riippuu osien monimutkaisuudesta ja tilavuudesta, mutta painevalusta tulee yleensä houkutteleva yli muutaman tuhannen osan vuodessa.
- Huokoisuus: Korkeapaineinen painevalu voi vangita ilmaa muottipesään, mikä johtaa huokoisuuteen valun sisällä. Tämä on erityisen ongelmallista jäähdytyslevyille, jotka ovat alttiina paineelle (kuten nestejäähdytteiset kylmälevymallit) tai osille, jotka vaativat lämpökäsittelyä valun jälkeen. Puolikiinteä painevalu ja tyhjiöavusteinen painevalu ovat prosessiversioita, jotka vähentävät huokoisuutta merkittävästi lisäkustannuksin.
- Alempi lämmönjohtavuus kuin muilla alumiinimuodoilla: Kuten edellä todettiin, runsaasti piitä sisältävät seokset, jotka antavat alumiinipainevalulle sen erinomaisen juoksevuuden, vähentävät myös lämmönjohtavuutta suhteessa muokattuihin metalliseoksiin tai vähemmän piitä sisältäviin valuseoksiin. Sovelluksissa, joissa on äärimmäisiä lämpövaatimuksia, tämä voi olla rajoittava tekijä.
- Fin-kuvasuhteen rajoitukset: Erittäin ohuita, erittäin korkeita ripoja on vaikea täyttää luotettavasti korkeapaineisella painevalulla. Jos sovellus vaatii erittäin suurta ripatiheyttä tai muotosuhdetta yli sen, mitä painevalulla luotettavasti voidaan saavuttaa, jäähdytyslevyt voivat olla sopivampia.
- Suunnittelumuutokset ovat kalliita: Muotin muokkaaminen valmistuksen jälkeen on kallista. Toisin kuin suulakepuristetuissa jäähdytyslevyissä – joissa uusi suulakepuristussuulake on suhteellisen edullinen – painevaletun jäähdytyslevyn rakenteen muuttaminen voi vaatia merkittävää uudistusta tai kokonaan uuden muotin.
Die Casting vs. muut jäähdytyslevyn valmistusmenetelmät
| menetelmä | Suunnittelun monimutkaisuus | Lämmönjohtavuus | Työkalukustannukset | Yksikköhinta (suuri määrä) | Paras |
|---|---|---|---|---|---|
| Die Casting | Erittäin korkea (3D) | Keskitaso (~96 W/m·K) | Korkea | Matala | Monimutkaiset muodot, suuri äänenvoimakkuus, integroidut ominaisuudet |
| Ekstruusio | Keskitaso (2D-profiili) | Hyvä (~150–200 W/m·K) | Matala | Erittäin matala | Yksinkertaiset tasaiset poikkileikkaukset, keskimääräinen tilavuus |
| Hiihto | Korkea (thin dense fins) | Erittäin hyvä | Kohtalainen | Kohtalainen | Korkea fin density, high performance, moderate volume |
| Takominen | Kohtalainen | Erinomainen | Kohtalainen–High | Kohtalainen | Korkea strength, high thermal performance |
| Bonded Fin | Erittäin korkea | Erinomainen (copper fins) | Matala–Moderate | Korkea | Erittäin korkea suorituskyky, mukautetut mallit, pieni äänenvoimakkuus |
| CNC-työstö | Erittäin korkea | Erinomainen | Matala (no tooling) | Erittäin korkea | Prototyypit, erittäin pieni äänenvoimakkuus, suurin tarkkuus |
Painevalujen jäähdytyslevyjen sovellukset
Geometrisen vapauden, mekaanisen kestävyyden ja tuotantotehokkuuden yhdistelmä tekee painevaletuista jäähdytyslevyistä valinnanvaran useilla eri toimialoilla ja tuotekategorioilla.
LED Valaistus
LED-valaisimet – erityisesti korkeat teollisuusvalot, katuvalot ja puutarhaviljelyn valaisimet – ovat yksi suurimmista ja nopeimmin kasvavista painevalettujen jäähdytyslevyjen käyttöalueista. Monien LED-ryhmien pyöreä tai monikulmainen geometria yhdistettynä tarpeeseen integroida optinen kotelo, kiinnityspisteet ja eväryhmä yhdeksi kompaktiksi ja esteettisesti harkituksi komponentiksi sopivat ihanteellisesti painevaluon. Hyvin suunnitellut painevaletut LED-jäähdytyslevyt voivat vähentää lämpövastusta jopa 20 % verrattuna vastaaviin ekstrudoituihin malleihin, mikä parantaa suoraan LED-liitoksen lämpötilaa, tehokkuutta ja käyttöikää.
Autojen elektroniikka
Ajoneuvojen sähköistys – sähkömoottorit, invertterit, sisäiset laturit, akunhallintajärjestelmät ja edistynyt kuljettajaa avustava elektroniikka – on lisännyt dramaattisesti auton komponenttien lämmönhallintavaatimuksia. Painevalettuja alumiinisia jäähdytyslevyjä käytetään laajasti näissä sovelluksissa, koska niissä yhdistyvät korkea mekaaninen lujuus (kestää tärinää ja mekaanista kuormitusta), hyvä lämpösuorituskyky, yhteensopivuus autojen pintakäsittelyjen kanssa ja kyky integroida monimutkaisia asennus- ja tiivistysominaisuuksia. Erityisesti sähköajoneuvojen invertterit luottavat räätälöityihin painevalettuihin jäähdytyslevyihin tai kylmälevyihin keskeisenä rakenteellisena ja lämmönhallintaelementtinä.
Televiestintä- ja verkkoinfrastruktuuri
Tukiasemalaitteet, RF-tehovahvistimet ja verkkokytkimet tuottavat huomattavaa lämpöä tiiviisti pakatuissa koteloissa. Painevaletut jäähdytyslevyt mahdollistavat lämmönhallinnan integroinnin suoraan laitekoteloon, mikä eliminoi erillisten jäähdytyselementtien tarpeen ja vähentää lämpörajapintojen määrää lämpötiellä. Painevalulla saavutettavat kompaktit ja monimutkaiset geometriat sopivat hyvin nykyaikaisten tietoliikennelaitteiden tilarajoitteisiin.
Teollinen tehoelektroniikka
Taajuusmuuttajat, tehonmuuntimet, hitsauslaitteet ja teollisuuden moottoriohjaimet edellyttävät vankat, pitkäikäiset jäähdytyselementit, jotka pystyvät toimimaan luotettavasti ympäristöissä, joihin saattaa liittyä tärinää, kontaminaatiota ja lämpökiertoa. Näissä sovelluksissa painevaletut jäähdytyslevyt integroivat usein tehomoduulien (IGBT:t, tyristorit, MOSFETit) asennusominaisuudet suoraan valuun, mikä vähentää kokoonpanon monimutkaisuutta ja varmistaa toistuvan, tarkasti määritellyn kontaktin komponentin ja jäähdytyselementin välillä.
Kuluttajaelektroniikka
Pelikonsoleista ja digisovittimista virtalähteisiin ja äänivahvistimiin, kulutuselektroniikkatuotteet hyötyvät painevaletuista jäähdytyselementeistä, kun niiden muotovaatimukset – pyöreä, L-muotoinen tai muuten ei-prismaattinen – tekevät suulakepuristamisesta epäkäytännöllistä. Suurten volyymien painevalun kustannustehokkuus sopii myös kulutuselektroniikan massamarkkinoiden tuotantoympäristöön.
Laadunvalvonta painevalujäähdytyslevytuotannossa
Tasaisen laadun varmistaminen painevaletuissa jäähdytyslevyissä vaatii järjestelmällistä valvontaa tuotantoprosessin useissa vaiheissa. Keskeisiä laadunvalvontatoimenpiteitä ovat:
- Saapuvan materiaalin vahvistus: Kunkin sulatepanoksen seoskoostumuksen vahvistaminen spektrografisella analyysillä ennen valun aloittamista.
- Prosessiparametrien valvonta: Jokaisen laukauksen ruiskutuspaineen, metallin lämpötilan, suuttimen lämpötilan ja sykliajan tallentaminen ja hallinta prosessin ajautumisen havaitsemiseksi ennen kuin se tuottaa viallisia osia.
- Mittatarkastus: Koordinaattimittauskoneiden (CMM) tai mittauskiinnikkeiden käyttäminen kriittisten mittojen – erityisesti asennuspinnan tasaisuuden ja evien nousun – tarkistamiseen tilastollisen otoksen perusteella.
- Huokoisuuden tunnistus: Röntgentarkastus tai CT-skannaus sovelluksissa, joissa sisäistä huokoisuutta ei voida hyväksyä, kuten painetiiviit nestejäähdytyskomponentit.
- Lämmön suorituskyvyn validointi: Lämmönkestävyystestaus kalibroiduilla testiasennuksilla sen varmistamiseksi, että jäähdytyselementit täyttävät määritetyn lämpötehokkuuden ennen tuotantoon luovuttamista.
Johtopäätös
Painevalujäähdytyslevyt edustavat erittäin tehokasta ja laajalti käytettyä ratkaisua elektroniikka- ja tehojärjestelmien lämmönhallintaan eri teollisuudenaloilla aina kulutuselektroniikasta ja LED-valaistuksesta autojen sähköistykseen ja teollisuuden virranmuuntoon. Niiden kyky tuottaa monimutkaisia kolmiulotteisia ripageometrioita, integroida useita toiminnallisia ominaisuuksia yhdeksi komponentiksi ja tuottaa tasaista laatua suurilla tuotantomäärillä antaa niille etuja, joita mikään muu valmistusprosessi ei toista täysin.
Suunnittelupäätös painevalun jäähdytyslevyn määrittämisestä edellyttää lämmönjohtavuusvaatimusten, geometrisen monimutkaisuuden, tuotantomäärän, työkaluinvestointien ja pinnan viimeistelytarpeiden huolellista tasapainottamista. Kun nämä tekijät ovat linjassa – varsinkin kun tuotantomäärät ovat suuret, geometria on monimutkainen ja mekaaninen kestävyys ratkaisee lämpösuorituskyvyn rinnalla – painevalu on jatkuvasti tehokkain ja taloudellisin valinta. Kun elektroniikan tehotiheys jatkaa nousuaan ja lämmönhallinnasta tulee entistä kriittisempi tuotteen luotettavuuden kannalta, painevalujäähdytyslevyt pysyvät lämpöinsinöörin työkalupakin kulmakivenä.