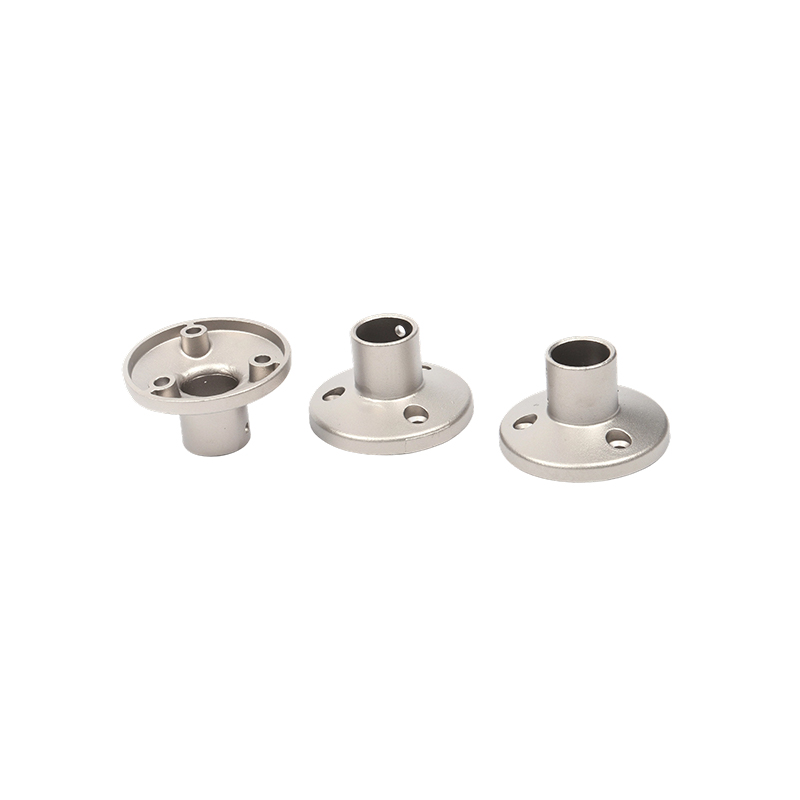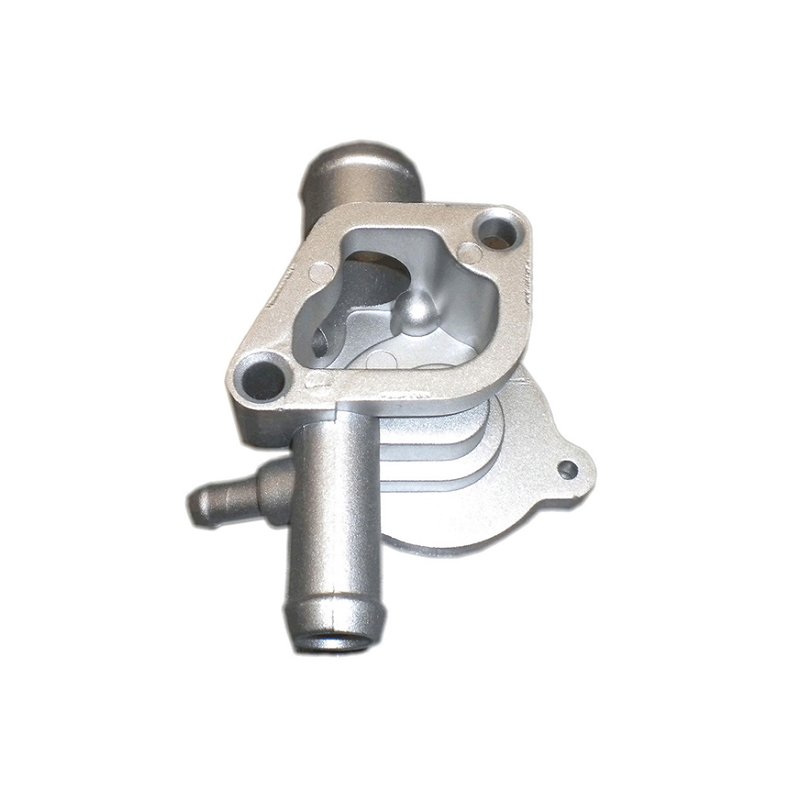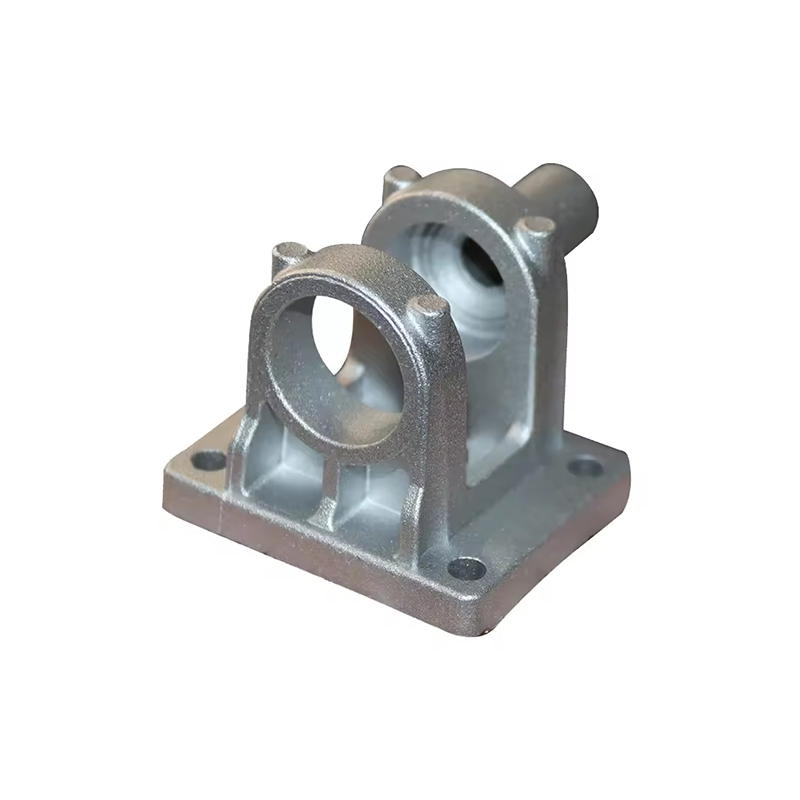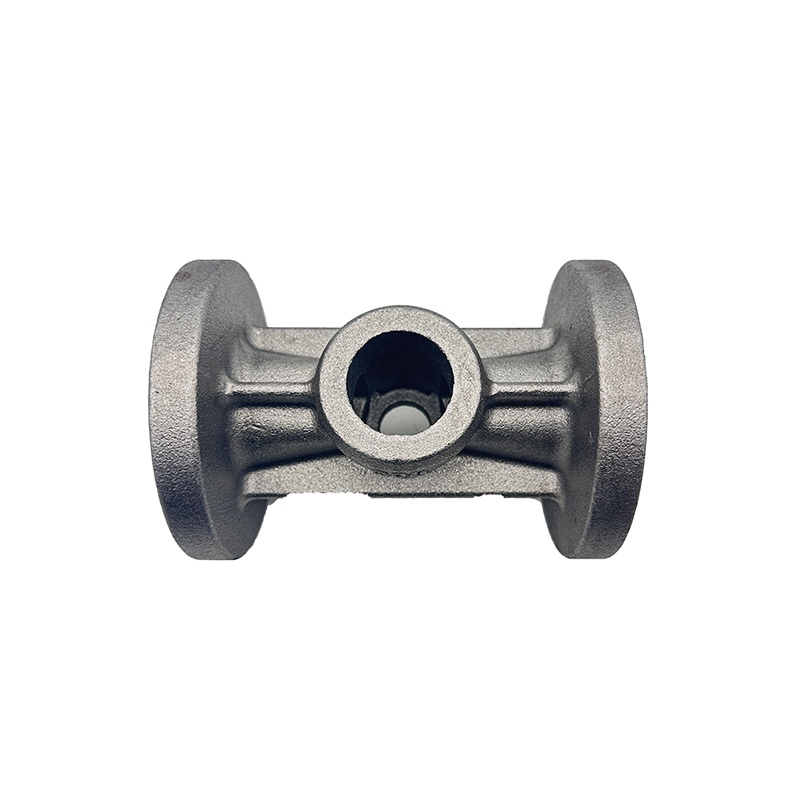
Sinkkipainevalu on a metallin korkeapainevalumenetelmä jossa sula sinkkiseos pakotetaan karkaistun teräksen muottipesään ("suulake") paineilla, jotka ovat tyypillisesti 1 000 - 30 000 psi. Seos jähmettyy nopeasti muotin sisällä, jolloin muodostuu mittavakaa, lähes verkon muotoinen osa, joka vaatii usein vähän tai ei ollenkaan toissijaista työstöä.
Verrattuna muihin painevalumetalleihin, kuten alumiiniin, magnesiumiin tai kupariin, sinkillä on ainutlaatuinen yhdistelmä ominaisuuksia: alhainen sulamispiste (~420 °C / 788 °F) , korkea juoksevuus, erinomainen valuvuus ja erinomainen mekaaninen lujuus. Nämä ominaisuudet tekevät sinkistä parhaan vaihtoehdon monimutkaisille ohutseinäisille komponenteille ja osille, jotka vaativat suurta tarkkuutta.
Siinä käytetään kahta pääkonekokoonpanoa sinkin painevaluprosessi : kuuma kammio kone (yleisin sinkille) ja harvemmin käytetty kylmäkammio kone. Kuumakammioisissa koneissa ruiskutusmekanismi upotetaan sulan metallin säiliöön, mikä mahdollistaa erittäin nopeat sykliajat – tyypillisesti 400–900 laukausta tunnissa.
Vaiheittainen yleiskatsaus sinkin painevaluprosessiin
Sinkin painevaluprosessi noudattaa tiukasti kontrolloitua toimintosarjaa. Jokainen vaihe vaikuttaa suoraan lopullisen komponentin mittatarkkuuteen, pinnan viimeistelyyn ja rakenteelliseen eheyteen.
Suulakkeen puolikkaat puhdistetaan ja ruiskutetaan irrotusaineella (suulakevoiteluaineella). Tämä estää tarttumisen, säätelee lämpögradientteja ja pidentää muotin käyttöikää.
Kannen ja ejektorin suutin suljetaan hydraulisesti ja lukitaan suurella puristusvoimalla - tarpeeksi kestämään ruiskutuspainetta täytön aikana.
Sula sinkki, jonka lämpötila on ~430–450 °C, ruiskutetaan suutinonteloon hanhenkaulan ja suuttimen kautta (kuumakammio) tarkasti säädetyllä nopeudella ja paineella.
Seos jäätyy millisekunneissa tai sekunnissa. Suulakkeen lämpötila, jäähdytyskanavat ja metalliseoksen koostumus säätelevät jähmettymisnopeutta ja mikrorakennetta.
Kun muotti on jähmettynyt, se avautuu ja ejektorin tapit työntävät valukappaleen ulos muotin ontelosta. Oikea ejektorirakenne estää ohuiden piirteiden vääristymisen.
Portit, juoksuputket ja salama leikataan (usein automaattisilla trimmaussuulakkeilla). Jälkikäsittely voi sisältää suihkupuhalluksen, pinnoituksen, jauhemaalauksen tai CNC-koneistuksen.
Koko sykli - ruiskeesta poistamiseen - kestää yleensä 5-40 sekuntia osan monimutkaisuudesta ja seinämän paksuudesta riippuen. Tämä nopea sykliaika on yksi sinkin painevaluprosessin tärkeimmistä taloudellisista eduista.
Painevalussa käytetyt yleiset sinkkiseokset
Sinkkiseoksen valinta vaikuttaa voimakkaasti valuosan mekaanisiin ominaisuuksiin, korroosionkestävyyteen ja mittapysyvyyteen. ZAMAK-perhe (lyhenne saksankielisistä sanoista sen sisältämille metalleille: sinkki, alumiini, magnesium, kupari) edustaa maailmanlaajuisesti laajimmin käytettyä sinkkipainevaluseosten ryhmää.
| Seos | Al % | Cu % | Mg % | Vetolujuus | Tärkeimmät ominaisuudet |
|---|---|---|---|---|---|
| ZAMAK 2 (seos 2) | 4.0 | 3.0 | 0.04 | ~359 MPa | ZAMAK-perheen korkein lujuus ja kovuus; hyvä virumisvastus |
| ZAMAK 3 (seos 3) | 4.0 | 0.10 | 0.04 | ~283 MPa | Eniten käytetty; erinomaiset valuominaisuudet; mittavakaus |
| ZAMAK 5 (seos 5) | 4.0 | 1.0 | 0.04 | ~328 MPa | Korkeampi lujuus kuin #3; parempi virumisvastus; yleistä Euroopassa |
| ZAMAK 7 (seos 7) | 4.0 | 0.01 | 0.005 | ~283 MPa | Muokattu #3 pienemmällä Mg:lla; erinomainen juoksevuus; ohuemmat seinät mahdollisia |
| ZA-8 | 8.4 | 1.0 | 0.02 | ~374 MPa | Korkeampi alumiini; kuuma-kammio valettu; hyvät laakerointiominaisuudet |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426 MPa | Suurin lujuus sinkkiseos; kevyt; vain painovoima/kylmäkammio |
ZAMAK 3 sen osuus on noin 70 % kaikista Pohjois-Amerikassa valmistetuista sinkkipuristusvaluista sen poikkeuksellisen tasapainoisen valuvuuden, mekaanisten ominaisuuksien ja kustannustehokkuuden ansiosta. Kun vaaditaan suurempaa lujuutta mittatarkkuudesta tinkimättä, ZAMAK 5 on tyypillinen päivitys.
Sinkkipainevalun edut
Sinkkipainevaluprosessi tarjoaa vakuuttavan yhdistelmän etuja, joihin vain harvat vaihtoehtoiset valmistusmenetelmät voivat vastata samanaikaisesti. Näiden etujen ymmärtäminen auttaa insinöörejä ja hankintaasiantuntijoita tekemään tietoisia materiaalivalintapäätöksiä
Sinkkipuristusvalut saavuttavat rutiininomaisesti ±0,025 mm:n toleranssit kriittisissä ominaisuuksissa, mikä vähentää tai eliminoi kalliita toissijaisia työstötoimenpiteitä.
Kuumakammioiset sinkkipainevalukoneet voivat tuottaa satoja laukauksia tunnissa, mikä tukee suuria tuotantomääriä alhaisemmilla yksikkökustannuksilla kuin monet kilpailevat prosessit.
Sulan sinkin korkea juoksevuus mahdollistaa ohuiden seinien (jopa 0,3 mm), alaleikkausten, kierteiden ja monimutkaisten sisäkanavien täyttämisen yhdellä valulla.
Sinkkipuristusvalussa käytettävät terässuulakkeet kestävät huomattavasti pidempään kuin alumiiniset – usein yli 1 000 000 lyöntiä – mikä vähentää kuoletettuja työkalukustannuksia osaa kohden.
As-cast sinkkipinnat ovat riittävän sileitä suoraan pinnoitukseen, maalaukseen tai jauhemaalaukseen ilman laajaa pintakäsittelyä, mikä vähentää viimeistelykustannuksia.
Sinkki muodostaa luonnollisesti suojaavan patinan, ja sinkkipuristusvalut ovat erittäin vastaanottavaisia galvanointi-, anodisointi- ja kromaattikonversiopinnoitteille, jotka parantavat suojaa.
Sinkkipainevalujen teollisuussovellukset
Sinkin painevaluprosessin monipuolisuus on tehnyt siitä välttämättömän erittäin laajalla teollisuudenalalla. Kulutuselektroniikasta raskaisiin autokomponentteihin sinkkipainevaluosia löytyy aina, kun korkea tarkkuus, lujuus ja kosmeettinen laatu risteävät kustannustehokkaan ja suurivolyymin tuotannon kanssa.
Tärkeimmät loppukäyttöteollisuudet
Vuonna autoteollisuus , sinkkipuristusvaluja esiintyy kaasuttimissa, polttoainejärjestelmän osissa, ovenkahvoissa, turvavyömekanismeissa, ohjauspylvään osissa ja yhä useammin sähköajoneuvojen (EV) osissa, jotka vaativat sähkömagneettista suojausta. Mahdollisuus integroida useita toimintoja yhdeksi valukappaleeksi vähentää kokoonpanovaiheita ja vähentää ajoneuvojärjestelmien painoa.
The kulutuselektroniikka alalla on vahvasti riippuvainen kannettavien saranoiden, kamerarunkojen, liitinkoteloiden ja jäähdytyslevyjen sinkkipuristusvalusta, jossa EMI-suojauskyvyn, lämmönjohtavuuden ja tarkan mittasäädön yhdistelmä on kriittistä tuotteen suorituskyvyn kannalta.
Tärkeimmät suunnittelunäkökohdat sinkkipainevalussa
Onnistunut sinkkipainevalu alkaa valmistettavuuden suunnittelu (DFM) . Insinöörit, jotka ymmärtävät prosessin rajoitukset ja ominaisuudet suunnitteluvaiheessa varhain, saavuttavat paremman osien laadun, pienemmät työkalukustannukset ja nopeamman markkinoille tulon.
Seinän paksuus
Tasainen seinämän paksuus edistää tasaista jähmettymistä ja minimoi kutistumisvirheitä. Suositeltu nimellisseinämäpaksuus sinkkipuristusvalulle on 1,0-3,5 mm , vaikka jopa 0,3 mm:n ohuet seinät ovat saavutettavissa ZAMAK 7:llä. Leikkauksen paksuuden äkillisiä muutoksia tulee välttää tai niitä tulee suippentaa asteittain.
Luonnoskulmat
Syvyyskulmat 0,5° - 2° jakoviivan suunnan kanssa samansuuntaisilla pinnoilla mahdollistaa puhtaan irrottamisen ilman, että kappaletta vääristetään. Sisäseinät ja syvät taskut vaativat suurempia vetokulmia metallin kutistumisen kompensoimiseksi ytimiin.
Ribs & Bosses
Ripojen tulee olla 50–70 % viereisen seinämän paksuudesta ja ne on asetettava jäykistymään aiheuttamatta nieluja tai huokoisuutta. Pohjoissa (korotetut sylinterimäiset ominaisuudet kiinnittimiä varten) tulee olla ydintapit, jotka säätelevät seinämän yhtenäisyyttä, ja ne on tuettava kulmilla lujuuden vuoksi.
Aletukset ja sivutoiminnot
Alileikkaukset vaativat sivutoimia (liukuvat ytimet) muotissa, mikä lisää työkalujen monimutkaisuutta ja kustannuksia. Jos suunnittelu sen sallii, ulkoisten alileikkausten muuntaminen vastaaviksi ominaisuuksiksi, jotka voidaan saavuttaa ilman sivutoimia, vähentää merkittävästi meistin kustannuksia ja parantaa tuotannon luotettavuutta.
Toleranssit ja kutistuminen
ZAMAK 3:n lineaarinen kutistuminen on noin 1,17 %. Muotisuunnittelijat kompensoivat skaalaamalla ontelon asianmukaisesti. Yleiset toleranssit ±0,076 mm per 25 mm mittaa ovat saavutettavissa tuotannossa; kriittiset ominaisuudet voidaan pitää ±0,025 mm:ssä asianmukaisella portauksella ja prosessin ohjauksella.
Yleisiä vikoja ja laadunvalvontaa sinkkivalussa
Vaikka sinkin luontaiset edut valumetallina ovatkin, prosessin vaihtelu voi aiheuttaa vikoja, jotka vaarantavat osien eheyden tai ulkonäön. Yleisten vikojen perimmäisten syiden ymmärtäminen antaa prosessi-insinöörille mahdollisuuden toteuttaa ennaltaehkäiseviä toimenpiteitä ja säilyttää tasaisen tuotannon laadun.
- Huokoisuus Kaasu- tai kutistuvuustyhjiöt valukappaleessa. Syynä on jäänyt ilma, liian suuri ruiskutusnopeus tai riittämätön tuuletus. Korjataan optimoimalla portin/kiskon suunnittelua, lisäämällä tyhjiöapua tai säätämällä ruiskutusparametreja.
- Kylmäsulkimet Näkyvät saumalinjat, joissa kaksi metallista virtausrintamaa kohtaavat ilman täydellistä sulamista. Johtuu riittämättömästä metallin lämpötilasta, hitaasta ruiskutuksesta tai huonosta portin sijainnista. Korjattu nostamalla metallin lämpötilaa tai suunnittelemalla porttijärjestelmä uudelleen.
- Salama Ohuet metallirivat jakolinjassa tai ejektorin tappien ympärillä. Syynä on kuluneet meistit, riittämätön puristusvoima tai liiallinen ruiskutuspaine. Vaatii muotin huoltoa, kiristysvoiman säätöä tai ruiskutusparametrien viritystä.
- Misrun Muotin ontelon epätäydellinen täyttö. Tyypillisesti se johtuu alhaisesta metallin lämpötilasta, riittämättömästä ruiskutuspaineesta tai ohuista seinistä, jotka jäätyvät ennen kuin onkalo täyttyy. Käsitelty lämpötilan säädöllä ja portin uudelleensuunnittelulla.
- Interdendriittinen kutistuminen Pintahuokoisuus paksujen osien keskellä johtuen jähmettymiskutistumisesta. Minimoitu yhtenäisen seinärakenteen, tehostetun paineen ja oikeanlaisen jäähdytyksen ansiosta.
- Rakkulien muodostuminen Pintakuplat, jotka ilmaantuvat pinnoituksen tai maalauksen jälkeen, aiheutuvat pinnan huokoisuudesta, joka laajenee lämmön vaikutuksesta. Estetty säätämällä huokoisuutta valuvaiheessa prosessin optimoinnin avulla.
Nykyaikaiset sinkkipainevalutoiminnot käyttävät kattavaa laadunhallintatapaa, jossa yhdistyvät Tilastollisen prosessin ohjaus (SPC) , röntgentarkastus, CMM-mittojen todentaminen ja automaattiset näköjärjestelmät vikojen havaitsemiseksi ja korjaamiseksi reaaliajassa.
Kestävyys ja sinkin painevaluprosessi
Koska valmistusteollisuudella on yhä enemmän paineita vähentää ympäristövaikutuksia, sinkkipainevaluprosessi tarjoaa luontaisia kestävyysetuja, jotka ansaitsevat tunnustuksen. Sinkki on yksi maapallon kierrätetyimmistä metalleista, ja painevalun suljetun kierron luonne minimoi materiaalihävikin.
The matalampi sulamislämpötila sinkkiseosten energiankulutus merkitsee suoraan alhaisempaa energiankulutusta valumetallikiloa kohden verrattuna alumiiniin tai kupariseoksiin. Muotin käyttöikä on myös pidempi, mikä vähentää energiaintensiivisen työkaluteräksen kulutusta komponentin tuotanto-iän aikana.
Lisäksi kyky tuottaa lähes verkon muotoisia komponentteja minimaalinen jälkityöstö vähentää lastujen muodostumista ja toisiotoimintoihin liittyvää energiaa. Kun valmistajat tavoittelevat ISO 14001 -ympäristösertifiointia ja hiilijalanjäljen vähentämistavoitteita, sinkkipainevalulle luontainen kiertotalousprofiili tulee yhä tärkeämmäksi valintakriteeriksi.
Sinkkipainevalutekniikan tulevaisuuden trendit
Sinkkipainevaluteollisuus kehittyy edelleen tiukempien toleranssien, suurempaa monimutkaisuutta, pienempää painoa ja parempaa kestävyyttä koskevien vaatimusten mukaisesti. Useat esiin nousevat trendit muokkaavat tämän prosessin teknologista maisemaa.
Sinkin tiksomuovaus
Tiksovaluprosessit ruiskuttavat sinkkiä puolikiinteässä, tiksotrooppisessa tilassa, mikä vähentää huokoisuutta ja parantaa mekaanisia ominaisuuksia verrattuna perinteiseen täysin nestemäiseen ruiskutukseen. Vaikkakin monimutkaisemmat, tiksomuovatut sinkkikomponentit voivat lähestyä muokatun materiaalin ominaisuuksia kriittisissä sovelluksissa.
Integroitu simulointi ja tekoälyprosessin ohjaus
Kehittyneitä muotin täytön simulointityökaluja (kuten MAGMASOFT ja Flow-3D) käytetään nykyään rutiininomaisesti porttien ja jakoputkien suunnittelun optimointiin, kutistumisen ennustamiseen ja kuumapisteiden tunnistamiseen ennen teräksen leikkaamista. Yhä useammin koneoppimisalgoritmeja käytetään painevalukoneissa prosessiparametrien säätämiseksi dynaamisesti anturitietojen perusteella, mikä vähentää romun määrää ja parantaa prosessin yhtenäisyyttä.
Monimateriaali- ja välikappalevalu
Sinkkipainevaluprosessi soveltuu hyvin muiden materiaalien - terästappien, kuparijohtimien, polymeerien tai keramiikan - sisäosien ympärille. Tämä ominaisuus tukee monimutkaisten monitoimikomponenttien tuotantoa, jotka yhdistävät sinkin ominaisuudet muiden materiaalien kanssa yhdessä valmistusvaiheessa.
Miniatyrisointi ja mikropainevalu
Muottien valmistuksen ja ruiskutuksen ohjauksen edistyminen on mahdollistanut mikro painevalu alle 1 gramman painoisia sinkkikomponentteja, joiden ominaisuudet mitataan millimetrin sadasosissa. Sovellukset mikroelektroniikassa, lääketieteellisissä laitteissa ja tarkkuusinstrumenteissa laajentavat edelleen rajoja sinkin painevalulla.
Sinkin painevaluprosessi on edelleen yksi teknisesti kypsimmistä, mutta jatkuvasti kehittyvistä valmistustekniikoista, joita tuoteinsinöörit ja suunnittelijat voivat käyttää. Sen ainutlaatuinen yhdistelmä korkea mittatarkkuus, erinomainen pintakäsittely, nopeat kiertoajat, pitkä meistin käyttöikä, suunnittelun joustavuus ja luontainen kierrätettävyys asettaa sinkin painevalun kestäväksi tarkkuusmetallituotannon kulmakiveksi.
Valitsetpa sitten ZAMAK 3:n suuren volyymin kulutuselektroniikkakoteloksi, ZAMAK 5:n autojen rakennekannattimeksi tai ZA-27:n erittäin lujaksi laakerikomponentiksi, sinkkipainevaluprosessi tarjoaa tien monimutkaisiin, korkealaatuisiin metalliosiin sellaisilla kustannus- ja suorituskykytasoilla, joita vaihtoehtojen on vaikea löytää. Insinööreille, jotka ovat valmiita osallistumaan prosessiin suunnittelusyklin varhaisessa vaiheessa, sinkkipainevalu avaa uusia mahdollisuuksia tuoteinnovaatiossa.