Johdatus kuumataottuihin osiin: mikä tekee niistä ainutlaatuisia
Kuumataottujen osien määritelmä ja yleiskatsaus
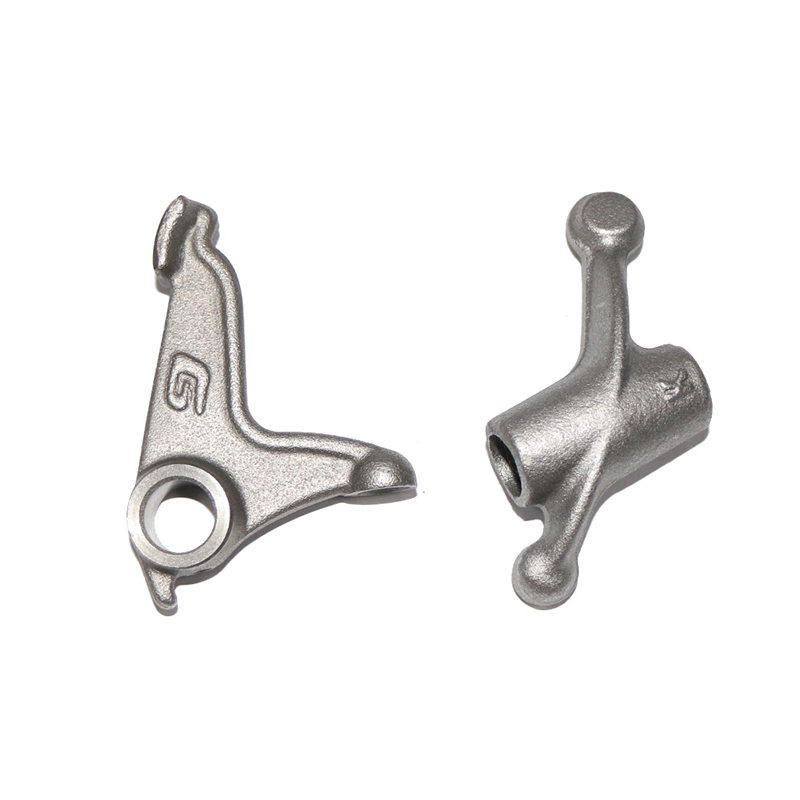
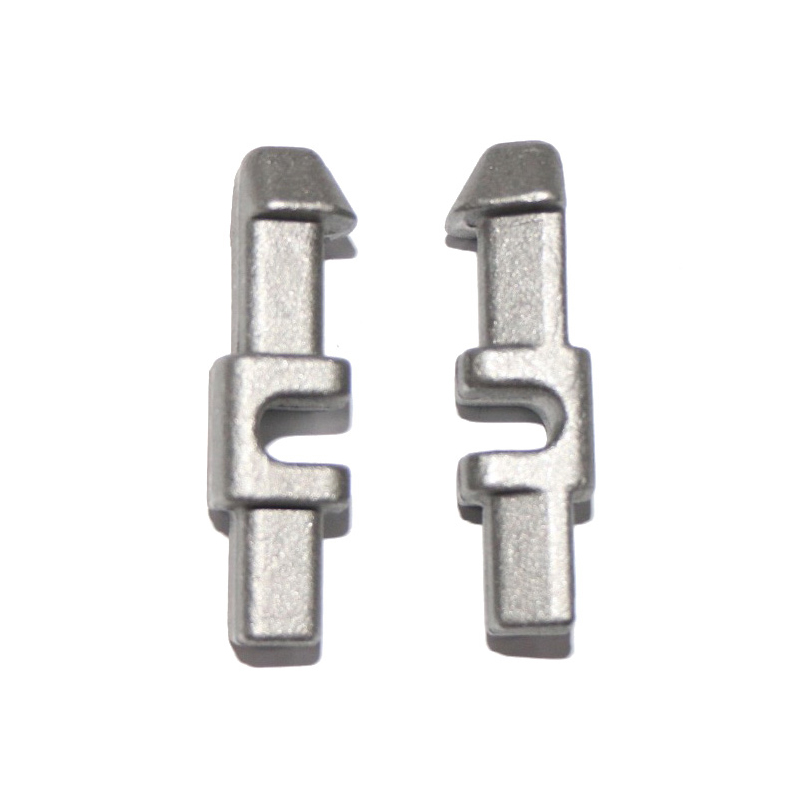
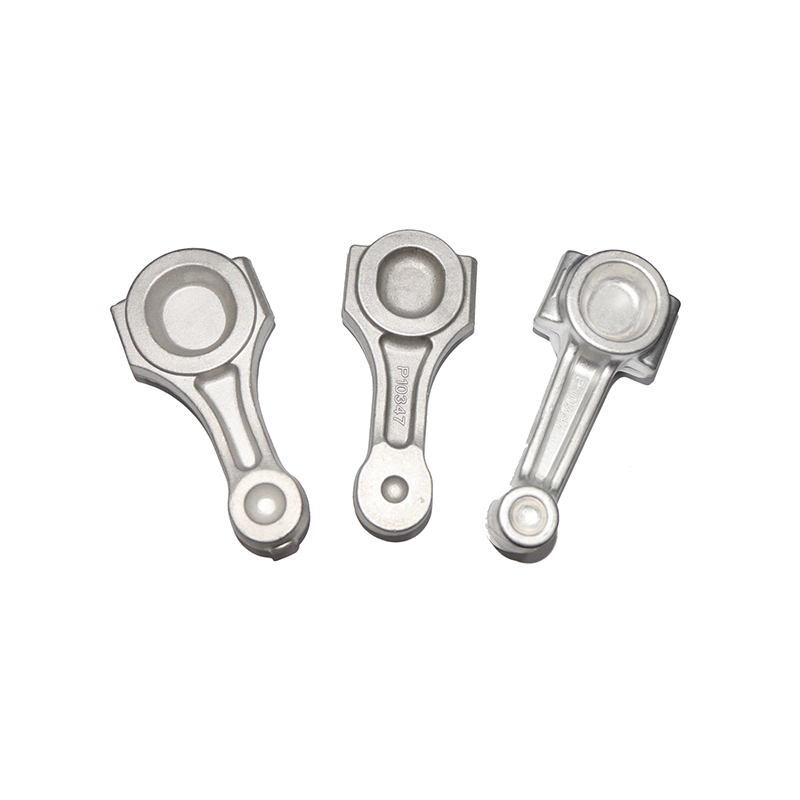
Kuumataotut osat ovat komponentteja, jotka valmistetaan metallitaontaprosessilla, jossa raaka-aineet, tyypillisesti teräs, metalliseokset tai muut metallit, kuumennetaan niiden uudelleenkiteytyslämpötilan yläpuolelle ja muotoillaan sitten puristusvoimilla. Termi "kuumataonta" viittaa korkeiden lämpötilojen käyttöön muodonmuutosprosessin aikana, mikä tekee materiaalista erittäin sitkeää ja mahdollistaa sen merkittävän plastisen muodonmuutoksen halkeilematta. Toisin kuin kylmätaonta, joka suoritetaan huoneenlämpötilassa tai lähellä sitä, kuumatakominen helpottaa monimutkaisten geometrioiden ja suurten rakenneosien tuotantoa, joita muutoin olisi vaikea tai mahdoton saavuttaa kylmämuovaustekniikoilla. Kuumataontaprosessi sisältää useita kriittisiä vaiheita, mukaan lukien materiaalin valinta, lämmitys, muotoilu korkeassa paineessa ja usein sitä seuraava lämpökäsittely mekaanisten ominaisuuksien parantamiseksi. Kuumennusprosessi kuumatakouksessa tyypillisesti vaihtelee teräksen osalta välillä 1 000 - 1 250 °C seoksen tyypistä ja halutuista materiaaliominaisuuksista riippuen. Näissä korkeissa lämpötiloissa metallin sisäinen raerakenne muuttuu muokattavammaksi, mikä vähentää materiaalin muotoiluun tarvittavaa virtausjännitystä. Tämän ansiosta valmistajat voivat valmistaa monimutkaisia profiileja, kuten autojen kampiakseleita, kiertokankia, vaihteita ja raskaiden koneiden osia. Kuumataotut osat erottuvat erinomaisista mekaanisista ominaisuuksistaan, kuten korkeasta vetolujuudesta, väsymiskestävyydestä ja sitkeydestä, mikä tekee niistä välttämättömiä sovelluksissa, joihin kohdistuu suuria kuormituksia ja dynaamisia rasituksia.
Kuumataottujen osien historiallinen kehitys
Kuumataontaprosessi on peräisin useiden vuosisatojen takaa, ja se on kehittynyt merkittävästi metallurgian, koneiden ja prosessien ohjauksen edistymisen myötä. Historiallisesti sepät suorittivat alkeellista kuumataontaa kuumentamalla metallia käsin takossa ja vasaroimalla sen muotoon alasimella. Vaikka tämä manuaalinen prosessi oli työvoimavaltainen ja tarkkuudeltaan rajallinen, se loi perustan nykyaikaisille taontatekniikalle. Teollinen vallankumous esitteli mekanisoidut vasarat, puristimet ja uunit, jotka mahdollistivat kuumataottujen osien laajamittaisen tuotannon erityisesti rautatie-, laivanrakennus- ja autoteollisuudessa. Kun 1900-luvulla kehitettiin lujia teräksiä, metalliseosmetallia ja edistyneitä lämpötilansäätömenetelmiä, kuumataonta muuttui erittäin tarkaksi ja kontrolloiduksi valmistusprosessiksi. Nykyään tietokoneohjatut induktiouunit, hydrauliset puristimet ja automatisoidut taontalinjat antavat valmistajille mahdollisuuden valmistaa osia, joilla on erittäin tiukat toleranssit, yhtenäiset mikrorakenteet ja ennustettavat mekaaniset ominaisuudet. Nykyaikaiset kuumataotut osat hyötyvät vuosikymmeniä kestäneestä metallurgian tutkimuksesta, mukaan lukien raevirtauksen optimointi, lämpökäsittelytekniikat ja pinnan viimeistelymenetelmät, jotka maksimoivat lujuuden, kestävyyden ja väsymiskestävyyden.
Kuumataottujen osien materiaaliominaisuudet ja edut
Kuumataotuilla osilla on useita materiaaliominaisuuksia, jotka erottavat ne muilla valmistusmenetelmillä valmistetuista komponenteista, kuten valu, koneistus tai kylmätakominen. Yksi merkittävimmistä eduista on lisääntynyt mekaaninen lujuus. Kuumatakonnan aikana metallin sisäinen raerakenne vääntyy ja kohdistetaan kappaleen muodon mukaan, jolloin syntyy jatkuva raevirtaus, joka seuraa komponentin geometriaa. Tämä viljavirtaus parantaa kantavuutta, vähentää halkeamien riskiä ja parantaa väsymiskestävyyttä erityisesti korkean jännityksen sovelluksissa, kuten autojen kampiakselit, kiertokanget ja ilmailukomponentit. Toinen kuumataottujen osien kriittinen ominaisuus on sitkeys. Korkean lämpötilan muodonmuutoksen ja sitä seuraavan lämpökäsittelyn yhdistelmä mahdollistaa sen, että metalli imee energiaa ja kestää iskuja murtumatta. Toisin kuin valetut osat, jotka sisältävät usein huokoisuutta ja jännityksen keskittäjinä toimivia sulkeumia, kuumataotuilla osilla on tiivis ja tasainen sisäinen rakenne, mikä vähentää dynaamisen kuormituksen aiheuttaman epäonnistumisen todennäköisyyttä. Kuumataotut osat osoittavat myös ylivoimaista taipuisuutta verrattuna kylmätaottuihin komponentteihin, mikä mahdollistaa niiden plastisen muotoaan jännityksen alaisena ilman hauraita vaurioita, mikä on ratkaisevan tärkeää turvallisuuden kannalta kriittisissä sovelluksissa, kuten jousivarret ja raskaiden koneiden lenkit. Lämpökäsittely parantaa entisestään kuumataottujen osien suorituskykyä. Seoksesta ja aiotusta sovelluksesta riippuen voidaan käyttää prosesseja, kuten karkaisua, karkaisua tai hehkutusta, jotta saavutetaan haluttu kovuuden, lujuuden ja sitkeys. Tämän joustavuuden ansiosta insinöörit voivat räätälöidä kuumataotut komponentit erityisiä suorituskykyvaatimuksia vastaaviksi, aina lujista autojen voimansiirron osista korroosionkestäviin teollisuusliittimiin.
Kuumataottujen osien valmistusprosessit
Kuumataottujen osien tuotantoon kuuluu sarja kontrolloituja prosesseja, joista jokainen on kriittinen haluttujen materiaaliominaisuuksien ja mittatarkkuuden saavuttamiseksi. Ensimmäinen vaihe on materiaalin valinta, jossa valmistajat valitsevat sopivan metalliseoksen mekaanisten vaatimusten, korroosionkestävyyden ja lämpötilan kestävyyden perusteella. Yleisiä materiaaleja ovat hiiliteräkset, seosteräkset, ruostumattomat teräkset, alumiiniseokset ja titaaniseokset. Jokainen materiaali vaatii erityisiä kuumennusprofiileja ja muodonmuutosparametreja optimaalisen raerakenteen ja mekaanisten ominaisuuksien varmistamiseksi. Kun materiaali on valittu, se kuumennetaan sopivaan taontalämpötilaan käyttämällä uuneja, tyypillisesti induktio- tai kaasulämmitteisiä. Lämmityksen on oltava tasaista, jotta vältetään lämpögradientit, jotka voivat johtaa epätasaiseen muodonmuutokseen tai sisäisiin jännityksiin. Tavoitelämpötilan saavuttamisen jälkeen työkappale siirretään taontapuristimeen tai vasaraan, jossa puristusvoimat muokkaavat materiaalin haluttuun geometriaan. Osan monimutkaisuudesta riippuen takomiseen voi kuulua useita vaiheita, mukaan lukien esitakominen, lopullinen taonta ja viimeistely. Jälkitaontaprosesseilla on merkittävä rooli kuumataottujen osien ominaisuuksien parantamisessa. Lämpökäsittely, mukaan lukien karkaisu ja karkaisu, optimoi kovuuden ja sitkeyden, kun taas koneistustoimenpiteet varmistavat tarkat mitat ja pinnan viimeistelyn. Sisäisten vikojen havaitsemiseen ja laadun takaamiseen käytetään usein ainetta rikkomattomia testausmenetelmiä, kuten ultraäänitarkastusta tai magneettisten hiukkasten tarkastusta. Tarkan takomisen, kontrolloidun lämpökäsittelyn ja perusteellisen tarkastuksen yhdistelmä johtaa komponentteihin, joilla on ennakoitavissa oleva suorituskyky, pitkä käyttöikä ja korkea luotettavuus.
Kuumataottujen osien sovellukset eri teollisuudenaloilla
Kuumataotut osat ovat laajalti käytössä useilla teollisuudenaloilla niiden lujuuden, kestävyyden ja monipuolisuuden vuoksi. Autoteollisuudessa kuumataotut komponentit ovat välttämättömiä kriittisille moottorin ja voimansiirron osille, mukaan lukien kampiakselit, kiertokanget, vaihteet ja akselit. Näiden komponenttien on kestettävä syklistä kuormitusta, korkeita lämpötiloja ja mekaanisia rasituksia, joten kuumataonta on ihanteellinen valmistusmenetelmä. Vastaavasti ilmailu- ja avaruussovelluksissa kuumataottua titaania ja alumiinia käytetään laskutelineissä, rakenteiden rungoissa ja turbiinien akseleissa, joissa paino, lujuus ja väsymiskestävyys ovat ratkaisevia. Teollisuuden koneteollisuus on myös vahvasti riippuvainen kuumataotuista osista, erityisesti raskaiden komponenttien, kuten hydraulivarsien, telojen, akselien ja puristustyökalujen, osalta. Nämä komponentit toimivat suuren kuormituksen ja toistuvan rasituksen alaisena, ja niiden vika voi aiheuttaa merkittäviä seisokkeja tai turvallisuusriskejä. Kuumataontaminen varmistaa tällaisten osien rakenteellisen eheyden ja pitkäaikaisen luotettavuuden. Lisäksi kuumataottuja osia käytetään yhä enemmän energia-alalla, mukaan lukien tuuliturbiinit, öljy- ja kaasulaitteet sekä sähköntuotantokoneet, joissa ylivoimainen lujuus-painosuhde ja väsymiskestävyys ovat kriittisiä.
Vertailu muihin valmistusmenetelmiin
Kuumataotut osat tarjoavat selkeitä etuja muihin valmistusmenetelmiin verrattuna, mukaan lukien kylmätaonta, valu ja koneistus. Kylmätakomiseen verrattuna kuumataotut osat voivat saavuttaa suurempia mittoja ja monimutkaisempia muotoja, koska kohonneet lämpötilat vähentävät materiaalin virtausjännitystä ja lisäävät taipuisuutta. Kylmätaotuilla komponenteilla on erinomainen pintakäsittely ja mittatarkkuus, mutta niiden koko ja geometrinen monimutkaisuus ovat tyypillisesti rajallisia. Valu sen sijaan mahdollistaa monimutkaiset muodot, mutta johtaa usein huokoisuuteen ja heikompiin sisäisiin rakenteisiin, mikä tekee kuumatakomisesta suositeltavan valinnan korkean jännityksen sovelluksissa. Työstöllä voidaan tuottaa tarkkoja muotoja, mutta siihen liittyy merkittävää materiaalin poistoa, mikä voi johtaa hukkaan eikä paranna metallin luontaista lujuutta. Kuumataontamisessa yhdistyvät muotoilu ja lujittaminen yhdessä prosessissa, jolloin sisäinen rakerakenne kohdistetaan komponentin geometriaan. Tämä johtaa osiin, jotka ovat vahvempia, kestävämpiä ja kestävät dynaamisia ja syklisiä kuormitusolosuhteita, joita muut valmistusmenetelmät eivät ehkä siedä.
Teknologiset innovaatiot kuumataotuissa osissa
Nykyaikaiset kuumataontatekniikan edistysaskeleet ovat laajentaneet kuumatakottujen osien ominaisuuksia. Tietokoneen numeerisen ohjauksen (CNC) taontapuristimet mahdollistavat voiman, iskun ja lämpötilan tarkan hallinnan, mikä varmistaa tasaisen muodonmuutoksen ja yhdenmukaiset mekaaniset ominaisuudet. Simulaatioohjelmiston avulla insinöörit voivat ennustaa materiaalivirran, jännityksen jakautumisen ja mahdolliset viat ennen varsinaista taontaa, mikä vähentää yrityksen ja erehdyksen määrää tuotannossa. Induktiolämmitysjärjestelmät tarjoavat nopean ja tasaisen lämmityksen, mikä parantaa tehokkuutta ja vähentää materiaaliin kohdistuvaa lämpörasitusta. Automaatio ja robotiikka ovat entisestään tehostaneet kuumataottujen osien tuotantoa mahdollistaen suuren volyymin valmistuksen tasaisella laadulla. Robotiikka hoitaa materiaalin lastaus-, taonta- ja trimmaustoiminnot minimoiden inhimilliset virheet ja parantaen turvallisuutta korkeissa lämpötiloissa. Kehittyneet valvontajärjestelmät seuraavat lämpötilan, voiman ja mikrorakenteen muutoksia reaaliajassa, mikä mahdollistaa mukautuvan prosessin ohjauksen ja optimoinnin.
Kuumataottujen osien mikrorakenteen ominaisuudet
Kuumataottujen osien ainutlaatuiset ominaisuudet johtuvat suurelta osin niiden mikrorakenteesta. Kuumataontaprosessin aikana metalli käy läpi dynaamisen uudelleenkiteytymisen, jossa uusia rakeita muodostuu ja kohdistuu materiaalin virtaussuunnan mukaan. Tämä jatkuva viljavirtaus parantaa mekaanista lujuutta kriittisillä kuormitusreiteillä ja minimoi heikkoja kohtia. Huokoisuuden ja sulkeumien eliminointi yhdistettynä tasaiseen raekokojakaumaan varmistaa, että osa kestää suuria jännityksiä ilman ennenaikaista rikkoutumista. Eri seokset reagoivat yksilöllisesti kuumatakomiseen. Esimerkiksi korkeahiiliset teräkset saavuttavat korkean kovuuden ja kulutuskestävyyden karkaisun ja karkaisun jälkeen, kun taas alumiiniseokset säilyttävät kevyet ominaisuudet ja korroosionkestävyyden. Mikrorakenteen kehityksen ymmärtäminen takomisen aikana antaa insinöörille mahdollisuuden räätälöidä käsittelyparametreja tiettyihin sovelluksiin ja varmistaa, että kuumataotut osat täyttävät ilmailu-, auto- ja teollisuusalojen tiukat vaatimukset.
Kuumataottujen osien suunnittelun huomioitavaa
Komponenttien suunnittelu kuumataontaa varten edellyttää materiaalivirtauksen, muotin suunnittelun ja jälkitaontatoimien huolellista harkintaa. Insinöörien on otettava huomioon kutistuminen, mittatoleranssit ja mahdolliset pintavirheet suunnitteluvaiheessa. Fileet, säteet ja tasaiset seinämänpaksuudet ovat edullisia jännityksen keskittymisen vähentämiseksi ja materiaalin virtauksen parantamiseksi takomisen aikana. Oikea suutinsuunnittelu varmistaa, että metalli täyttää ontelon kokonaan, minimoi välähdyksen ja välttää sisäisiä vikoja. Lämpökäsittely, koneistusvarat ja kokoonpanovaatimukset on myös otettava huomioon toimivien ja luotettavien kuumataottujen osien valmistamiseksi.
Alan standardit ja sertifiointi kuumataottuille osille
Kuumataotut osat ovat usein tiukkojen alan standardien ja sertifikaattien alaisia turvallisuuden, luotettavuuden ja suorituskyvyn varmistamiseksi. Standardit, kuten ASTM, ISO, SAE ja DIN, antavat ohjeita materiaaliominaisuuksista, taontaprosesseista, mittatoleransseista ja tarkastusmenettelyistä. Näiden standardien noudattaminen on ratkaisevan tärkeää auto-, ilmailu- ja energia-aloilla, joissa yksittäisen komponentin vioittumisella voi olla katastrofaalisia seurauksia. Sertifikaatit varmistavat, että kuumataotut osat täyttävät säädösten vaatimukset ja toimivat johdonmukaisesti käyttöolosuhteissa.
Kuumataottujen osien materiaaliedut kylmätaottuihin osiin verrattuna
Peruserot kuumataottujen ja kylmätaottujen osien välillä
Kuumataotut osat ja kylmätaotut osat ovat kaksi erillistä taottujen komponenttien luokkaa, jotka erotetaan ensisijaisesti lämpötilan mukaan, jossa taontaprosessi suoritetaan. Kuumatakominen sisältää työkappaleen kuumentamisen sen uudelleenkiteytyslämpötilan yläpuolelle, tyypillisesti välillä 1 000 °C - 1 250 °C terässeosten osalta, ennen kuin käytetään puristusvoimia komponentin muotoiluun. Tämä korkean lämpötilan prosessi lisää metallin taipuisuutta, vähentää virtausjännitystä ja mahdollistaa merkittävän plastisen muodonmuutoksen ilman halkeilua. Kylmätaonta sitä vastoin suoritetaan huoneenlämpötilassa tai lähellä sitä, mikä rajoittaa muodonmuutosastetta, jonka materiaali kestää murtumatta. Vaikka kylmätaotut osat hyötyvät korkeasta mittatarkkuudesta ja sileästä pinnan viimeistelystä, niiden koko ja monimutkaisuus ovat yleensä rajoitettuja kuumataottuihin komponentteihin verrattuna. Kahden taontaprosessin väliset lämpötilaerot vaikuttavat suoraan syntyvien osien mikrorakenteeseen, mekaanisiin ominaisuuksiin ja suorituskykyyn. Kuumataontaminen edistää dynaamista uudelleenkiteytymistä, mikä eliminoi sisäiset viat, kuten huokoisuuden ja sulkeumat, kun taas kylmätaonta perustuu ensisijaisesti plastiseen muodonmuutokseen ja jännityskovettumiseen materiaalin lujuuden parantamiseksi. Uudelleenkiteytetty raerakenne kuumataotuissa osissa on linjassa komponentin geometrian kanssa ja tarjoaa jatkuvan raevirtauksen, joka parantaa kantavuutta ja väsymiskestävyyttä. Kylmätaotut osat, vaikka ne ovatkin vahvempia lähellä pintaa työkarkaisun vuoksi, eivät välttämättä osoita samaa syvyystasoisia mekaanisia ominaisuuksia kaikkialla komponentissa.
Kuumataottujen osien viljan virtaus ja mikrorakenteen edut
Yksi kuumataottujen osien pääasiallisista materiaalieduista kylmätaottuihin osiin verrattuna on jatkuvan ja kontrolloidun raevirran muodostuminen taontaprosessin aikana. Raevirtauksella tarkoitetaan metallin kiderakenteen suuntaamista komponentin muodon mukaan, mikä saavutetaan luonnollisesti metallin deformoituessa korotetuissa lämpötiloissa. Kuumatakomisen aikana tapahtuva dynaaminen uudelleenkiteytyminen mahdollistaa metallirakeiden uudistumisen eliminoiden pitkänomaiset tai vääristyneet rakeet, joista voi tulla komponentin heikkoja kohtia. Tuloksena oleva mikrorakenne on tasainen ja tiheä, mikä parantaa vetolujuutta, sitkeyttä ja kestävyyttä halkeamien etenemiselle. Sitä vastoin kylmätaotut osat kokevat merkittävää jännityskovettumista plastisen muodonmuutoksen vuoksi huoneenlämpötilassa. Vaikka tämä voi lisätä pinnan kovuutta ja myötölujuutta, sisäinen mikrorakenne voi säilyttää jäännösjännityksiä ja mahdollisia vikoja, kuten mikrohalkeamia tai epätasaista rakeiden jakautumista. Kylmätaonta ei salli metallirakeiden kohdistamista luonnollisesti, mikä voi rajoittaa väsymiskestävyyttä ja sitkeyttä korkean jännityksen sovelluksissa. Ylivoimainen raevirtaus kuumataotuissa osissa tekee niistä erityisen sopivia komponenteille, jotka ovat alttiina dynaamiselle kuormitukselle, iskuille tai korkeille lämpötiloille, mukaan lukien autojen kampiakselit, kiertokanget ja teollisuusakselit.
Mekaanisen lujuuden ja väsymyksenkestävyyden edut
Kuumataotuilla osilla on tyypillisesti korkeampi mekaaninen lujuus ja väsymiskestävyys verrattuna kylmätaotuihin osiin. Rakeiden kohdistus osan geometriaa pitkin mahdollistaa sen jakaa kuormituksen tehokkaammin, mikä vähentää paikallisia jännityskeskittymiä, jotka voivat johtaa vaurioitumiseen. Sisäisten tyhjien ja sulkeumien poistaminen kuumatakomisen aikana parantaa entisestään osan kykyä kestää syklistä kuormitusta, mikä tekee siitä ihanteellisen kriittisille komponenteille auto-, ilmailu- ja raskaan koneen sovelluksissa. Kylmätaotut osat voivat olla alttiimpia sisäisille jännityspitoisuuksille, jotka lyhentävät väsymisikää, vaikka ne saavuttavat lisääntyneen kovuuden ja myötölujuuden pinnalla työkarkaisun vuoksi. Täysjyvien uudelleenlinjauksen puute rajoittaa kylmätaottujen komponenttien kykyä käsitellä suuria dynaamisia tai iskukuormia pitkiä aikoja. Kuumataotut osat säilyttävät korkean vetolujuuden, sitkeyden ja sitkeyden tasapainon koko poikkileikkauksen ajan, mikä tarjoaa luotettavamman ja ennustettavamman suorituskyvyn vaativissa käyttöolosuhteissa.
Koko ja geometrinen joustavuus
Kuumataotut osat tarjoavat merkittäviä etuja koon ja geometrisen monimutkaisuuden suhteen kylmätaottuihin osiin verrattuna. Korkean lämpötilan muodonmuutosprosessi vähentää materiaalin virtauskestävyyttä, mikä mahdollistaa suurten, raskaiden komponenttien valmistuksen, joita olisi haastavaa tai mahdotonta valmistaa kylmätakomalla. Komponentit, kuten suuret vaihteet, kampiakselit, turbiinien akselit ja rakenteelliset koneenelementit, valmistetaan tehokkaammin kuumatakomalla. Kylmätaonta, jota rajoittavat huoneenlämpötilan plastisuusrajat, soveltuu paremmin pienempiin, yksinkertaisempiin komponentteihin, joissa korkea pintakäsittely ja tiukat mittatoleranssit ovat tärkeitä. Suuret tai monimutkaiset muodot vaativat useita vaiheita, korkeita muovauspaineita tai välikuumennusta, mikä lisää tuotantoaikaa ja kustannuksia. Kuumataotut osat antavat valmistajille mahdollisuuden tuottaa monimutkaisia geometrioita harvemmilla prosessointivaiheilla, mikä varmistaa johdonmukaisuuden ja minimoi tuotannon aikana syntyvien vikojen riskin.
Lämpökäsittely ja materiaaliominaisuuksien optimointi
Kuumataotut osat voidaan altistaa erilaisille takomisen jälkeisille lämpökäsittelyille, kuten karkaisulle, karkaisulle ja hehkutukselle, jotta optimoidaan mekaaniset ominaisuudet tiettyihin sovelluksiin. Alkuperäinen korkean lämpötilan taonta varmistaa, että metallilla on hienostunut ja tasainen raerakenne, joka reagoi ennustettavasti lämpökäsittelyprosesseihin. Insinöörit voivat räätälöidä kuumataottujen komponenttien kovuutta, sitkeyttä ja lujuutta vastaamaan vaativiin sovelluksiin, olipa kyseessä sitten autojen voimansiirtokomponentit, ilmailualan rakenneosat tai raskaat koneet. Kylmätaotut osat hyötyvät työkarkaistuksesta, mutta niillä on vähemmän joustavuutta jälkikäsittelyssä materiaalin ominaisuuksien muuttamiseksi. Liiallinen lämpökäsittely voi vähentää jännityskarkaisun etuja, ja kylmätakomisen aiheuttamat sisäiset jäännösjännitykset voivat johtaa mittaepävakauteen lämmityksen aikana. Kuumataotut osat sitä vastoin mahdollistavat tarkan kovuuden, sitkeyden ja vetolujuuden tasapainon hallinnan koko komponentissa, mikä mahdollistaa suorituskyvyn optimoinnin, jota kylmätaotut osat eivät välttämättä saavuta.
Kulutus- ja iskunkesto
Kuumataottujen osien sisäinen rakenne ja materiaaliominaisuudet parantavat kulutusta ja iskunkestävyyttä kylmätaottuihin osiin verrattuna. Tasainen raevirtaus ja tiheä mikrorakenne mahdollistavat sen, että komponentti imee energiaa mekaanisista iskuista murtumatta, mikä on kriittistä osille, jotka altistuvat toistuville kuormituksille tai äkillisille iskuille. Kuumataottuja komponentteja käytetään usein erittäin kuluvissa sovelluksissa, kuten hammaspyörissä, akseleissa, kiertokangissa ja teollisuuspuristimissa, joissa kestävyys mekaanisessa rasituksessa on välttämätöntä. Vaikka kylmätaotut osat ovat pinnan kovuudeltaan vahvoja, niissä voi olla suurempi todennäköisyys mikrohalkeamien muodostumiselle ja pinnan alle jääneille virheille, jotka vähentävät pitkäaikaista kulutuskestävyyttä. Sisäisen rakenteen kyvyttömyys kohdistaa uudelleen kylmätakomisen aikana rajoittaa osan kykyä absorboida iskuenergiaa, mikä tekee niistä vähemmän sopivia raskaaseen tai iskunkestävään ympäristöön.
Korroosionkestävyys ja materiaalin eheys
Kuumataotuilla osilla on usein parempi korroosionkestävyys ja materiaalin eheys kuin kylmätaotuilla osilla, erityisesti kun ne on valmistettu seosteräksistä, ruostumattomista teräksistä tai korroosionkestävistä materiaaleista. Korkean lämpötilan taontaprosessi eliminoi mikroontelot, vähentää sulkeumia ja lisää metallin tiheyttä, mikä tarjoaa vähemmän reittejä syövyttäville aineille tunkeutua materiaaliin. Takomisen jälkeiset lämpökäsittelyt ja pinnan viimeistely parantavat entisestään hapettumisenkestävyyttä ja kemiallista vaikutusta. Kylmätaotut osat voivat sisäisten jännitysten ja mahdollisten mikrohalkeamien vuoksi kohdata paikallista korroosiota tai jännityskorroosiohalkeilua ajan myötä, erityisesti aggressiivisissa ympäristöissä. Kuumataottujen osien yhtenäinen mikrorakenne ja korkeampi yleinen materiaalien eheys tekevät niistä luotettavampia käytettäviksi kemiantehtaissa, merisovelluksissa, autojen moottorikomponenteissa ja muissa vaativissa ympäristöissä.
Mittojen vakauteen ja toleranssiin liittyvät näkökohdat
Kuumataotut osat tarjoavat erinomaisen mittapysyvyyden, varsinkin kun ne yhdistetään asianmukaisiin lämpökäsittely- ja koneistustoimintoihin. Korkean lämpötilan taontaprosessi vähentää sisäisiä jännityksiä, ja yhtenäinen raerakenne minimoi vääntymisen tai muodonmuutoksen ajan myötä. Komponentit, kuten suuret autojen akselit, raskaat vaihteet ja teollisuuskoneen osat, hyötyvät kuumataottujen materiaalien vakaudesta ja ennustettavuudesta. Kylmätaotut osat, vaikka ne alun perin mitoiltaan ovat tarkkoja, voivat ilmentää jännitysrelaksaatiota tai palautumista ajan myötä huoneenlämpötilassa tapahtuvan muodonmuutoksen aikana aiheutuvien jäännösjännitysten vuoksi. Tämä voi johtaa pieniin, mutta merkittäviin poikkeamiin suunnitteluspesifikaatioista erittäin tarkoissa sovelluksissa, mikä saattaa vaatia lisätyöstöä tai korjausprosesseja. Kuumataottujen osien korkean mittavakauden ja työstettävyyden yhdistelmä vähentää laajan jälkikäsittelyn tarvetta ja parantaa yleistä valmistuksen tehokkuutta.
Energiatehokkuutta ja tuotantoa koskevat näkökohdat
Vaikka kuumataonta vaatii energian panosta materiaalin lämmittämiseen, kokonaistehokkuus suurten, monimutkaisten ja lujien komponenttien valmistuksessa voi olla suurempi kuin energiakustannukset. Kuumataotut osat vaativat usein vähemmän muovausvaiheita ja vähemmän materiaalihukkaa verrattuna kylmätakomiseen, erityisesti suurissa tai monimutkaisissa geometrioissa. Mahdollisuus tuottaa vahvempia, kestävämpiä komponentteja harvemmilla vaiheilla vähentää tuotantoketjun loppupään ylläpito- ja vaihtokustannuksia teollisissa sovelluksissa. Kylmätaonta, vaikka se on lämmityksen kannalta energiatehokasta, voi vaatia useita vaiheita, suurempia puristusvoimia tai suurempien komponenttien välihehkutusta. Materiaalin poisto ja koneistus lopullisten mittojen saavuttamiseksi lisäävät entisestään tuotantopanosta ja kustannuksia. Kuumataottujen osien lujuuden, luotettavuuden ja prosessitehokkuuden yhdistelmä tekee niistä ihanteellisia korkean suorituskyvyn teollisuus-, auto- ja ilmailusovelluksiin, joissa materiaalien suorituskyky ja tuotannon johdonmukaisuus ovat kriittisiä.
Räätälöinnin ja suunnittelun joustavuus
Kuumataotut osat tarjoavat merkittävää suunnittelu- ja suunnittelujoustavuutta, minkä ansiosta valmistajat voivat räätälöidä komponentteja vastaamaan erityisiä toiminta- ja ympäristövaatimuksia. Insinöörit voivat valita sopivat seokset, ohjata viljan virtausta, soveltaa kohdennettuja lämpökäsittelyjä ja toteuttaa pinnan viimeistelytekniikoita saavuttaakseen halutun lujuuden, sitkeyden, kulutuskestävyyden ja korroosionkestävyyden tasapainon. Tämä joustavuus on erityisen arvokasta ilmailu-, auto- ja raskaskonesovelluksissa, joissa turvallisuuden ja tehokkuuden vuoksi vaaditaan tarkkoja suorituskykyominaisuuksia. Kylmätaotut osat, vaikka ne sopivatkin standardoituihin, pienempiin komponentteihin, tarjoavat rajoitettua räätälöintiä materiaalin muodonmuutosrajoitusten ja jännityskovetusvaikutusten vuoksi. Kuumataotut osat mahdollistavat sisäisen rakenteen, mekaanisten ominaisuuksien ja komponenttien yleisen geometrian hallinnan ja antavat valmistajille mahdollisuuden suunnitella korkean suorituskyvyn ratkaisuja monimutkaisiin ja vaativiin sovelluksiin.
Suunnittelun joustavuus: Kuinka kuumataotut osat mahdollistavat monimutkaiset muodot
Johdatus takomisen suunnitteluhaasteisiin
Metallikomponenttien valmistus vaatii usein tasapainoa lujuuden, kestävyyden, valmistettavuuden ja monimutkaisten geometrioiden muodostamiskyvyn välillä. Perinteiset valmistusmenetelmät, kuten valu, koneistus ja kylmätaonta, asettavat rajoituksia saavutettaville muodoille, erityisesti kun komponentin on kestettävä suuria jännityksiä, syklisiä kuormia tai iskuvoimia. Kuumataotut osat vastaavat näihin haasteisiin yhdistämällä kohonneen lämpötilan muodonmuutoksen tarkkaan suutinsuunnitteluun ja ohjattuun materiaalivirtaan, jolloin insinöörit voivat luoda komponentteja, jotka ovat sekä rakenteellisesti kestäviä että geometrisesti monimutkaisia. Kuumataontaminen mahdollistaa sellaisten ominaisuuksien, kuten fileiden, ripojen, onttojen osien ja monimutkaisten ääriviivojen valmistamisen, joita on usein mahdotonta tai epäkäytännöllistä saavuttaa käyttämällä yksinään kylmätaontaa tai koneistusta. Työkappaleen korkea lämpötila vähentää virtausjännitystä ja lisää taipuisuutta, jolloin materiaali voi täyttää monimutkaiset muottiontelot tasaisesti ja täydellisesti. Tämä ominaisuus on välttämätön auto-, ilmailu-, raskaiden koneiden ja energia-alojen osille, joissa suunnittelun monimutkaisuus on tiiviisti sidoksissa suorituskykyyn, painonpudotukseen ja toiminnan tehokkuuteen.
Materiaalivirta ja sen vaikutus monimutkaisiin muotoihin
Ensisijainen tekijä, joka mahdollistaa suunnittelun joustavuuden kuumataotuissa osissa, on metallin käyttäytyminen korkean lämpötilan muodonmuutoksissa. Uudelleenkiteytyspisteen yläpuolella olevissa lämpötiloissa metalleilla on huomattavasti parantunut plastisuus, jolloin ne voivat virrata yksityiskohtaisiin muottionteloihin halkeilematta tai muodostamatta tyhjiöitä. Tämä hallittu materiaalivirta mahdollistaa monimutkaisten geometrioiden luomisen, mukaan lukien sisäiset kanavat, alaleikkaukset ja ohutseinäiset osat, jotka ovat kriittisiä edistyneen mekaanisen ja lämpösuorituksen kannalta. Suulakesuunnittelulla on ratkaiseva rooli materiaalivirran ohjaamisessa kuumatakomisen aikana. Insinöörit voivat ennustaa kuumennetun metallin käyttäytymistä käyttämällä laskennallisia simulaatioita, kuten elementtianalyysiä (FEA), varmistaakseen tasaisen täytön, minimoidakseen jännityspitoisuudet ja välttääkseen vikoja, kuten kierroksia tai taitoksia. Optimoimalla suuttimen kulmat, säteet ja ontelon muodot valmistajat voivat hyödyntää materiaalin sitkeyttä korkeassa lämpötilassa tuottaakseen geometrioita, jotka muutoin edellyttäisivät useita työstövaiheita tai useiden osien kokoamista.
Fileeiden, kylkiluiden ja onttojen osien luominen
Kuumataontaminen mahdollistaa toiminnallisten ominaisuuksien, kuten fileiden, ripojen ja onttojen osien integroinnin suoraan komponenttiin ilman toissijaisia toimenpiteitä. Fileet vähentävät jännityskeskittymiä kulmissa, mikä parantaa väsymiskestävyyttä ja rakenteellista eheyttä. Rivat vahvistavat lisäämättä merkittävää painoa, mikä on kriittistä auto- ja ilmailusovelluksissa, joissa suorituskyky ja tehokkuus liittyvät läheisesti painon optimointiin. Ontot profiilit vähentävät materiaalin käyttöä ja komponenttien painoa säilyttäen samalla rakenteellisen lujuuden. Tämä yhdistelmä ei usein ole saavutettavissa pelkällä koneistuksen tai kylmätakomisen avulla. Mahdollisuus sisällyttää nämä ominaisuudet taontaprosessin aikana eliminoi useiden osakomponenttien hitsauksen tai kokoonpanon tarpeen, mikä vähentää mahdollisia vikakohtia ja tuotannon monimutkaisuutta. Lisäksi tämä lähestymistapa parantaa pinnan jatkuvuutta ja ylläpitää metallin luonnollista raevirtausta, mikä on kriittistä mekaanisen suorituskyvyn kannalta. Vaikka kylmätaonta on tehokas yksinkertaisemmille muodoille, se ei yleensä pysty mukautumaan monimutkaisiin sisäisiin piirteisiin tai syviin onteloihin ilman välikäsittelyä ja useita muovausvaiheita, mikä tekee kuumatakomisesta ylivoimaisen monimutkaisissa malleissa.
Suurien ja epäsymmetristen komponenttien takominen
Kuumataotut osat voidaan valmistaa suurikokoisina ja epäsymmetrisinä geometrioina, joita on vaikea tai mahdoton saavuttaa kylmätakomalla. Komponentit, kuten kampiakselit, kiertokanget, suuret vaihteet, rakenteelliset rungot ja raskaat akselit ovat usein muodoltaan epäsäännöllisiä ja monitasoisia, mikä edellyttää suurta suunnittelun joustavuutta. Korotetut lämpötilat vähentävät virtausvastusta, jolloin materiaali mukautuu monimutkaisiin muotteihin ja täyttää suuret ontelot ilman liiallista taontavoimaa. Epäsymmetriset geometriat ovat erityisen tärkeitä sovelluksissa, joissa kuorman jakautuminen on epätasaista tai joissa toiminnalliset vaatimukset sanelevat epäsäännöllisiä muotoja. Kuumataontauksen avulla insinöörit voivat ylläpitää jatkuvaa viljavirtausta kriittisten jännitysreittien varrella, jopa komponenteissa, joiden poikkileikkaus vaihtelee tai muodot eivät ole vakioita. Tämä ominaisuus parantaa sekä osan mekaanista suorituskykyä että väsymiskestävyyttä samalla, kun se vähentää jälkitaontatyöstön tai kokoonpanon tarvetta.
Useiden toiminnallisten ominaisuuksien integrointi
Kuumataotut osat mahdollistavat useiden toiminnallisten ominaisuuksien yhdistämisen yhdeksi komponentiksi. Esimerkiksi autojen kiertokangit voivat yhdistää vahvistetut päät, tarkat varren mitat ja silmukkaominaisuudet yhdeksi taotuksi kappaleeksi. Ilmailu- ja avaruuskomponentit, kuten laskutelineiden varret, voivat integroida kiinnityspisteitä, jännitystä vähentäviä osia ja onttoja osia yhdeksi taotuksi rakenteeksi. Tämä integrointi lyhentää kokoonpanoaikaa, eliminoi kiinnittimet tai hitsit ja lisää luotettavuutta luomalla jatkuvia materiaalirakenteita, joissa on tasainen raekohdistus. Suunnittelun joustavuus kuumatakouksessa mahdollistaa myös toiminnallisten vaatimusten, kuten painon vähentämisen, tärinänvaimennuksen ja lämmönjohtavuuden, huomioimisen. Ohuet osat voidaan sisällyttää kohteisiin, joissa painoa tarvitaan, kun taas paksummat alueet tarjoavat lujuutta ja kulutuskestävyyttä. Kuumataontaminen varmistaa, että nämä vaihtelevat poikkileikkaukset säilyttävät oikean materiaalin eheyden ja mekaanisen suorituskyvyn, mitä on vaikea saavuttaa käyttämällä yksinään kylmätaontaa, koneistamista tai valua.
Simulaatio ja ennakoiva mallinnus kompleksisessa suunnittelussa
Nykyaikainen kuumataonta on vahvasti riippuvainen laskennallisesta mallintamisesta suunnittelun joustavuuden maksimoimiseksi. Simulointityökalut, kuten elementtianalyysi (FEA) ja laskennallinen nestedynamiikka (CFD), antavat insinöörit ennustaa kuinka kuumennettu metalli virtaa monimutkaisiin muotteihin, kuinka jännitykset jakautuvat muodonmuutoksen aikana ja kuinka lämpötilagradientit vaikuttavat mikrorakenteen evoluutioon. Nämä ennakoivat työkalut mahdollistavat muotin geometrian, taontavoiman ja lämpöprofiilien optimoinnin haluttujen komponenttien muotojen saavuttamiseksi ilman yritys- ja virhekokeiluja. Simuloinnin avulla insinöörit voivat myös ennakoida mahdollisia vikoja, kuten epätäydellistä täyttöä, kierroksia, taitoksia tai liiallista välähdyksen muodostumista. Säätämällä muotin geometriaa, taontanopeutta ja lämpötilan jakautumista valmistajat voivat saavuttaa erittäin monimutkaisia muotoja minimaalisilla vioilla. Kylmätaonta tarjoaa rajoitetun ennakoivan hallinnan, koska työkarkaisu huoneenlämpötilassa lisää halkeiluriskiä monimutkaisen muodonmuutoksen aikana, mikä tekee kuumatakomisesta suositellun vaihtoehdon edistyneille, korkean suorituskyvyn komponenteille.
Kevyet suunnittelumahdollisuudet
Kuumataontaminen helpottaa kevyiden komponenttien luomista, joilla on korkea rakenteellinen eheys. Sallimalla onttojen osien, kartiomaisten seinien ja uritetun vahvistuksen muodostamisen suoraan taottuun komponenttiin, suunnittelijat voivat saavuttaa merkittävän painonpudotuksen lujuudesta tai kestävyydestä tinkimättä. Tämä on erityisen tärkeää auto- ja ilmailuteollisuudessa, jossa alennettu paino parantaa polttoainetehokkuutta, lisää hyötykuormakapasiteettia ja parantaa dynaamista suorituskykyä. Vaikka kylmätaotut osat ovat tehokkaita pienempiin ja yksinkertaisempiin muotoihin, ne ovat yleensä painavampia vastaavilla lujuustasoilla, koska monimutkaisten sisäisten geometrioiden saavuttamisessa on rajoituksia. Kuumataontaminen mahdollistaa materiaalin optimoinnin, jossa osan jokainen alue on räätälöity sen kantavan toiminnon mukaan. Tämä ominaisuus edistää tehokkaita malleja, jotka tasapainottavat mekaanista suorituskykyä, painoa ja kustannuksia.
Monimateriaali- ja metalliseossovellukset
Kuumataontaminen mahdollistaa erilaisten metalliseosten ja materiaalilaatujen käytön monimutkaisten muotojen saavuttamiseksi erikoisominaisuuksilla. Esimerkiksi lujat teräkset, titaaniseokset ja alumiiniseokset voidaan takoa monimutkaisiksi komponenteiksi, joilla on räätälöidyt mekaaniset ja lämpöominaisuudet. Eri seokset reagoivat kuumatakomiseen ainutlaatuisilla tavoilla, mikä tarjoaa insinööreille mahdollisuuksia luoda komponentteja, jotka on optimoitu kulutuskestävyyden, korroosionkestävyyden, väsymislujuuden tai lämpösuorituksen kannalta. Kylmätaonta, jota rajoittaa huoneenlämpötilan sitkeys, on yleensä rajoitettu pehmeämpiin metalliseoksiin tai pienempiin komponentteihin. Kuumataontamisen joustavuus useiden metalliseostyyppien mukauttamisessa ja niiden integroimisessa monimutkaisiin geometrioihin mahdollistaa korkean suorituskyvyn ratkaisut ilmailu-, auto- ja teollisuussovelluksiin, joissa materiaalien erikoisominaisuudet ovat välttämättömiä.
Integrointi takomisen jälkeisiin prosesseihin
Kuumataottujen osien suunnittelun joustavuus ulottuu myös yhteensopivuuteen jälkitakomisen kanssa. Koneistus-, lämpökäsittely-, pintakäsittely- ja päällystysprosessit voidaan räätälöidä monimutkaisen muotoisille komponenteille, jotka on taottu korkeissa lämpötiloissa. Esimerkiksi tarkkuusreikiä, asennuspintoja ja kierteitä voidaan lisätä takomisen jälkeen, kun taas päägeometria ja rakerakenne pysyvät optimoituina lujuuden ja väsymiskestävyyden kannalta. Kuumataonta antaa vahvan perustan lisäräätälöidylle komponentin eheydestä tinkimättä. Vaikka kylmätaonta on yhteensopiva koneistuksen kanssa, se vaatii usein lisäkäsittelyä jäännösjännityksen lievittämiseksi, muotopoikkeamien korjaamiseksi tai ominaisuuksien lisäämiseksi, joita ei voitu muodostaa alkuperäisen muodonmuutoksen aikana. Kuumataottujen komponenttien luontainen joustavuus vähentää laajan toissijaisen käsittelyn tarvetta, mikä mahdollistaa korkealaatuisemman lopputuloksen lyhyemmässä ajassa.
Sovellukset, jotka korostavat monimutkaisen geometrian etuja
Esimerkit kuumataotuista komponenteista, joilla on monimutkaisia muotoja, osoittavat suunnittelun joustavuuden edut. Autosovelluksiin kuuluvat kampiakselit vaihtelevilla poikkileikkauksilla, kiertokanget vahvistetuilla silmukoilla ja ripustusvarret ontoilla ja uritettuilla rakenteilla. Ilmailu- ja avaruussovellukset sisältävät laskutelineet, turbiinien akselit ja rakennerungot, joissa on integroidut rivat, fileet ja ontot kanavat. Teollisuuskoneissa käytetään taottuja komponentteja, joilla on epäsymmetrinen geometria, integroidut laipat ja suuret rakenneosat. Jokaisessa tapauksessa kuumataonta mahdollistaa komponenttien valmistuksen, jotka eivät ole vain vahvoja ja kestäviä, vaan myös optimoituja monimutkaisiin toiminnallisiin vaatimuksiin.
Edistyksellinen suulaketeknologia, joka tukee monimutkaisia muotoja
Muottitekniikka on tärkeä suunnittelun joustavuuden mahdollistaja kuumatakonnassa. Nykyaikaiset taontamuotit on valmistettu erittäin lujista työkaluteräksistä, jotka kestävät toistuvia korkean lämpötilan muodonmuutoksia. Kehittyneet muottiominaisuudet, kuten sisäosat, vaihtelevan seinämän paksuiset ontelot ja ohjatut virtauskanavat, mahdollistavat monimutkaisten geometrioiden tarkan muotoilun. Monivaiheiset taontamuotit voivat muodostaa peräkkäin esitaottuja, väli- ja lopullisia muotoja minimaalisilla vioilla. Tämän tekniikan avulla suunnittelijat voivat hyödyntää materiaalin plastisuutta täysin ja tuottaa monimutkaisia komponentteja tasalaatuisina.
Toleranssin ja tarkkuuden merkitys monimutkaisissa kuumataotuissa osissa
Kuumataontamisen avulla suunnittelijat voivat säilyttää tarkat toleranssit jopa monimutkaisissa geometrioissa. Vaikka kuumataonta vaatii korkeita lämpötiloja, nykyaikainen prosessinhallinta, mukaan lukien lämpötilan säätö, puristusvoiman valvonta ja muotin suunnittelun optimointi, varmistaa yhtenäiset mitat suurissa erissä. Sisäisen raerakenteen linjaus komponentin geometrian kanssa säilyttää mekaanisen suorituskyvyn ja vähentää samalla liiallisen jälkitaontatyöstön tarvetta. Tämä monimutkaisuuden ja tarkkuuden yhdistelmä on erityisen kriittinen korkean suorituskyvyn auto-, ilmailu- ja teollisuussovelluksissa, joissa sekä muoto että toiminnallisuus ovat ensiarvoisen tärkeitä.
Kuumataottujen osien lämpökäsittely- ja käsittelytekniikat
Johdatus kuumakäsittelyyn kuumatakomisessa
Lämpökäsittely on kriittinen vaihe kuumataottujen osien valmistuksessa, sillä se vaikuttaa suoraan mekaanisiin ominaisuuksiin, kuten kovuuteen, sitkeyteen, sitkeyteen, väsymiskestävyyteen ja mittapysyvyyteen. Kuumataontaminen yksinään muuttaa metallien mikrorakennetta, tuottaen hienostuneen raekohdistuksen ja parantaen sisäistä tiheyttä, mutta optimaalisten suorituskykyominaisuuksien saavuttamiseksi tarvitaan usein jälkitakomisen lämpökäsittelyprosesseja. Korkeissa lämpötiloissa tapahtuvan muodonmuutoksen ja kontrolloidun lämpökäsittelyn yhdistelmän avulla valmistajat voivat räätälöidä kunkin komponentin ominaisuudet sen aiottuun käyttötarkoitukseen, olipa kyse sitten auto-, ilmailu-, teollisuuskone- tai energiasektorista. Kuumataotut osat kokevat monimutkaisen lämpöhistorian sekä taonta- että jäähdytysvaiheessa. Alkukuumennus taontalämpötiloihin, tyypillisesti välillä 1 000 °C ja 1 250 °C terässeoksille, aiheuttaa dynaamista uudelleenkiteytymistä, rakeiden kasvua ja faasimuutoksia. Seuraavat jäähdytys- ja lämpökäsittelyvaiheet jalostavat mikrorakennetta entisestään, vähentävät jäännösjännitystä ja säätävät kovuutta ja vetolujuutta. Lämpökäsittelyparametrien oikea valinta, mukaan lukien lämpötila, kesto, jäähdytysnopeus ja ilmakehän olosuhteet, on välttämätöntä tiukat tekniset vaatimukset täyttävien komponenttien valmistuksessa.
Kuumataottien osien yleiset lämpökäsittelyprosessit
Useita lämpökäsittelyprosesseja käytetään yleisesti kuumataottujen osien ominaisuuksien optimoimiseksi. Näitä ovat hehkutus, normalisointi, karkaisu, karkaisu, kotelon karkaisu ja jännityksenpoisto. Jokainen prosessi vaikuttaa mikrorakenteeseen eri tavalla ja valitaan seostyypin, osan geometrian ja toiminnallisten vaatimusten perusteella.
Hehkutus
Hehkutus involves heating hot forged parts to a specified temperature, maintaining that temperature for a controlled period, and then cooling at a predetermined rate. This process softens the metal, increases ductility, and relieves internal stresses induced during forging. Annealing is particularly useful for high-carbon steels or alloy steels that require subsequent machining or forming operations. By producing a uniform and refined grain structure, annealing enhances toughness and minimizes the risk of cracking or distortion during downstream processes. Variations of annealing, such as full annealing, spheroidizing, and process annealing, are employed depending on the material composition and the desired mechanical properties.
Normalisoidaan
Normalisoidaan is a heat treatment process in which hot forged parts are heated to a temperature above their critical range and then air-cooled. Unlike annealing, normalizing promotes a uniform and fine-grained microstructure while retaining relatively high strength and hardness. This process is commonly applied to medium- and high-carbon steels, alloy steels, and structural components that require balanced mechanical properties. Normalizing reduces residual stresses from forging, enhances dimensional stability, and improves machinability. Multiple normalizing cycles can be used for components with complex geometries to ensure uniform temperature distribution and consistent microstructure throughout the part.
Sammutus
Sammutus is a rapid cooling process designed to increase the hardness and strength of hot forged parts. After heating the part to a temperature within the austenitizing range, it is rapidly cooled in a quenching medium such as water, oil, polymer solutions, or molten salts. The choice of quenching medium, cooling rate, and temperature profile is critical to controlling the formation of microstructural phases, such as martensite in steel alloys, which provide high hardness and wear resistance. Quenching induces significant internal stresses, which must be managed through subsequent tempering to prevent cracking or distortion. Quenching is widely used for high-strength automotive components, industrial gears, and critical aerospace parts where wear resistance and fatigue strength are essential.
Karkaisu
Karkaisu is a heat treatment applied after quenching to reduce brittleness while retaining adequate hardness and strength. Tempering involves reheating the quenched part to a temperature below the critical point, holding it for a specified period, and then cooling at a controlled rate. This process allows the transformation of martensitic structures into tempered martensite, which balances hardness and toughness. By adjusting the tempering temperature and time, engineers can fine-tune mechanical properties to match operational requirements, such as impact resistance, fatigue life, and dimensional stability. Components such as crankshafts, connecting rods, and high-strength shafts often undergo multiple tempering cycles to achieve optimal performance.
Kovetus ja pintakäsittelyt
Kotelokarkaisu on pintaspesifinen lämpökäsittelytekniikka, jota käytetään parantamaan kulutuskestävyyttä säilyttäen samalla sitkeän ja sitkeän ytimen. Prosessit, kuten hiiletys, nitridointi ja hiiletys, tuovat lisää hiiltä tai typpeä taotun osan pintakerrokseen, jolloin syntyy kova kotelo, jossa on pehmeämpi, iskuja vaimentava ydin. Hiiletys käsittää osan lämmittämisen hiilipitoisessa ilmakehässä, jota seuraa karkaisu ja karkaisu, jolloin saadaan kovettunut pinta, joka kestää kulutusta ja väsymistä. Nitraus tuo typpeä pintaan alemmissa lämpötiloissa, jolloin muodostuu kova, korroosionkestävä kerros ilman karkaisua. Kotelokarkaistuja kuumataottuja osia käytetään yleisesti hammaspyörissä, nokka-akseleissa, akseleissa ja laakerikomponenteissa, joissa pinnan kestävyys on kriittinen.
Stressiä lievittävä
Jännitystenpoisto on kontrolloitu lämpökäsittelyprosessi, jonka tarkoituksena on vähentää kuumatakomisen, koneistuksen tai karkaisun aikana syntyviä jäännösjännityksiä. Osat kuumennetaan kriittisen alueen alapuolelle, pidetään tietyn ajan ja jäähdytetään sitten hitaasti lämpögradientin estämiseksi. Stressinpoisto parantaa mittapysyvyyttä, vähentää vääntymisen riskiä koneistuksen aikana ja parantaa väsymiskykyä. Monimutkaiset kuumataotut komponentit, joilla on vaihtelevat poikkileikkaukset tai suuret koot, hyötyvät erityisesti jännitystä vähentävistä käsittelyistä toleranssitarkkuuden ylläpitämiseksi ja tasaisen mekaanisen käyttäytymisen varmistamiseksi.
Kuumataontakäsittelytekniikat
Lämpökäsittelyn lisäksi takomisen aikana käytettävät prosessointitekniikat vaikuttavat merkittävästi kuumataottujen osien lopullisiin ominaisuuksiin. Näihin tekniikoihin kuuluu muotin suunnittelun optimointi, säädellyt muodonmuutosnopeudet, monivaiheinen taonta ja tarkkuusleikkaus. Oikea suuttimen suunnittelu varmistaa tasaisen materiaalivirtauksen, minimoi jännityspitoisuudet ja estää vikoja, kuten kierroksia tai taitoksia. Takomisen nopeutta ja käytettyä painetta on valvottava huolellisesti jyvien hienouden, sisäisen tiheyden ja pinnan laadun tasapainottamiseksi. Monivaiheisia taontaprosesseja käytetään usein monimutkaisille tai suurille komponenteille. Esitakominen määrittää yleisen muodon, jota seuraa välitaonta ominaisuuksien tarkentamiseksi ja lopullinen taonta mittatarkkuuden ja pinnan laadun saavuttamiseksi. Tarkka trimmaus poistaa ylimääräisen salaman ja valmistelee osan myöhempää lämpökäsittelyä ja koneistusta varten. Jokainen prosessointivaihe vaikuttaa mikrorakenteen kehitykseen, rakeiden kohdistukseen ja mekaaniseen suorituskykyyn, mikä tekee tarkasta ohjauksesta kriittistä korkean suorituskyvyn kuumataotuille osille.
Ilmakehän hallinta lämpökäsittelyn aikana
Ilmakehän hallinta lämpökäsittelyn aikana on välttämätöntä hapettumisen, hiilenpoiston tai kuumataottujen osien saastumisen estämiseksi. Suojakaasuja, kuten inerttejä kaasuja, tyhjiötä tai kontrolloituja hiilen tai typen osapaineita, käytetään pitämään yllä pinnan eheyttä ja optimoimaan mekaanisia ominaisuuksia. Uunin suunnittelu, lämpötilan tasaisuus ja kaasuvirtauksen dynamiikka edistävät kaikki yhtenäisiä lämpökäsittelytuloksia. Komponentit, kuten seosteräkset, ruostumattomat teräkset ja titaaniseokset, vaativat huolellisesti kontrolloidun ilmakehän halutun kovuuden, sitkeyden ja korroosionkestävyyden saavuttamiseksi.
Kehittyneet lämpökäsittelytekniikat
Lämpökäsittelyn modernit edistysaskeleet sisältävät induktiokarkaisun, laserpintojen karkaisun ja lämpömekaanisen käsittelyn, jotka yhdistävät lämpö- ja mekaaniset vaikutukset mikrorakenteen ja suorituskyvyn optimoimiseksi. Induktiokarkaisu käyttää sähkömagneettista induktiota osan paikallisten alueiden nopeaan lämmittämiseen, mitä seuraa karkaisu, mikä tuottaa kovia, kulutusta kestäviä pintoja säilyttäen samalla sitkeän ytimen. Laserpinnan karkaisu mahdollistaa kriittisten alueiden tarkan käsittelyn vaikuttamatta yleiseen geometriaan. Termomekaaninen käsittely yhdistää hallitun muodonmuutoksen ja lämpökäsittelyn yhdessä vaiheessa, mikä edelleen jalostaa raerakennetta ja parantaa mekaanisia ominaisuuksia.
Lämpökäsittelyn integrointi laadunvarmistukseen
Lämpökäsittely- ja prosessointitekniikat liittyvät läheisesti kuumataottujen osien laadunvarmistuskäytäntöihin. Rikkomattomia testausmenetelmiä (NDT), kuten ultraäänitarkastusta, magneettisten hiukkasten tarkastusta ja väriaineen tunkeutumistestausta, käytetään ennen lämpökäsittelyä ja sen jälkeen sisäisten ja pintavikojen havaitsemiseksi. Mekaaniset testaukset, mukaan lukien kovuus-, veto- ja väsymistestit, varmistavat, että lämpökäsitellyt komponentit täyttävät määritetyt tekniset vaatimukset. Prosessin seuranta ja ohjaus, mukaan lukien lämpötilan seuranta, jäähdytysnopeuden mittaus ja uunin kalibrointi, ovat tärkeitä yhtenäisyyden ja luotettavuuden ylläpitämiseksi eri tuotantoerien välillä.
Lämpökäsittelyn vaikutus sovelluskohtaiseen suorituskykyyn
Lämpökäsittelyprosessien valinta ja toteutus vaikuttavat suoraan kuumataottujen osien soveltuvuuteen tiettyihin sovelluksiin. Autojen komponentit vaativat tarkkoja kovuuden, sitkeyden ja väsymiskestävyyden yhdistelmiä kestämään syklisiä kuormia ja korkeita lämpötiloja. Ilmailu- ja avaruuskomponentit vaativat lujia materiaaleja, joilla on erinomainen mittapysyvyys ja iskun- tai tärinänkestävyys. Teollisuuden koneiden komponentit tarvitsevat kulutusta kestäviä pintoja sitkeillä ytimillä hallitsemaan raskaita kuormia ja dynaamisia rasituksia. Lämpökäsittelyprosessien monipuolisuuden ansiosta insinöörit voivat mukauttaa mikrorakenteen, kovuuden ja jäännösjännitysprofiilit vastaamaan näitä erilaisia käyttövaatimuksia.
Haasteet kuumataottujen osien lämpökäsittelyssä
Kuumataottujen osien, erityisesti monimutkaisen geometrian tai suurikokoisten, lämpökäsittelyssä syntyy useita haasteita. Epätasainen kuumennus voi aiheuttaa lämpögradientteja, mikä johtaa jäännösjännityksiin, vääristymiin tai kovuuseroon kappaleessa. Jäähdytysnopeuksien säätely on kriittistä halkeilun, vääntymisen tai ei-toivottujen mikrorakenteiden muodostumisen välttämiseksi. Paksut osat vaativat huolellista seurantaa, jotta varmistetaan lämmön tasainen tunkeutuminen ja riittävä faasimuunnos. Pinnan hapettumista, hiilenpoistoa ja kontaminaatiota on hallittava käyttämällä suojakaasuja tai pinnoitteita. Prosessin optimointi, mukaan lukien simulointi ja tarkka lämpötilan säätö, on olennaista näihin haasteisiin vastaamiseksi tehokkaasti.
Viitteet / Lähteet
-
Poloczek, Ł., Rauch, Ł., Wilkus, M., et ai. (2020). Fyysiset ja numeeriset simulaatiot suljetun kuumatakomisen ja taottujen osien lämpökäsittelyn avulla. Materiaalit, 14(1), 15.
-
Turek, J., et ai. (2019). Menetelmät kuumataontatyökalujen kestävyyden lisäämiseksi. Materiaalit (Basel).
-
Springerin kirjoittajat. (2020). Uusien esilämmitysmenetelmien kehittäminen kuumataontatyökaluille. Metallurgia- ja materiaalitapahtumat A, 51, 4753–4764.
-
Springerin tutkimus. (2020). Monivaiheisen lämpökäsittelyn vaikutus 18CrNiMo7-6-teräkseen. Metallurgia- ja materiaalitapahtumat A.