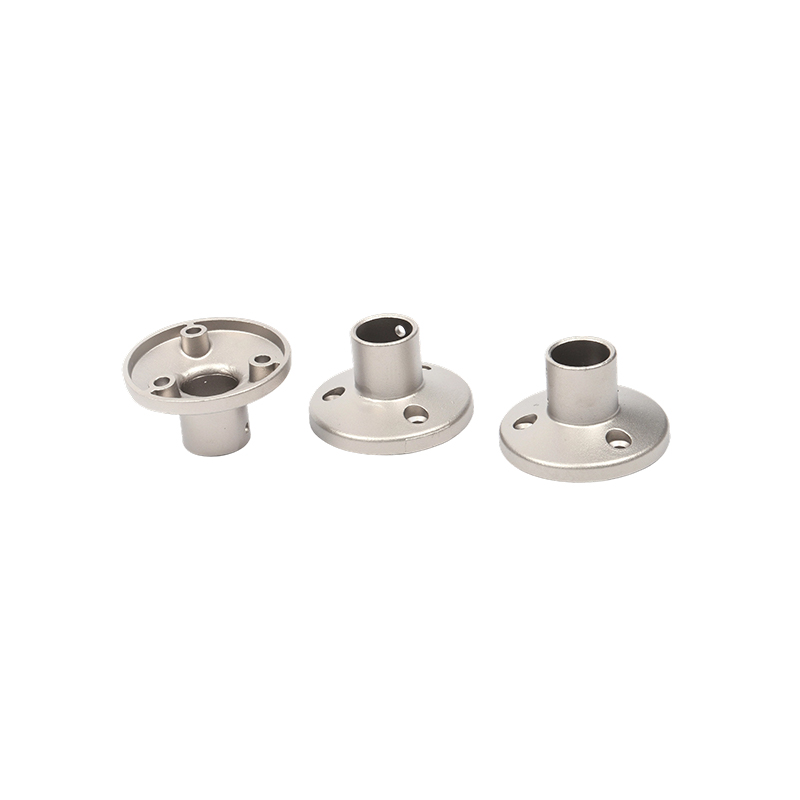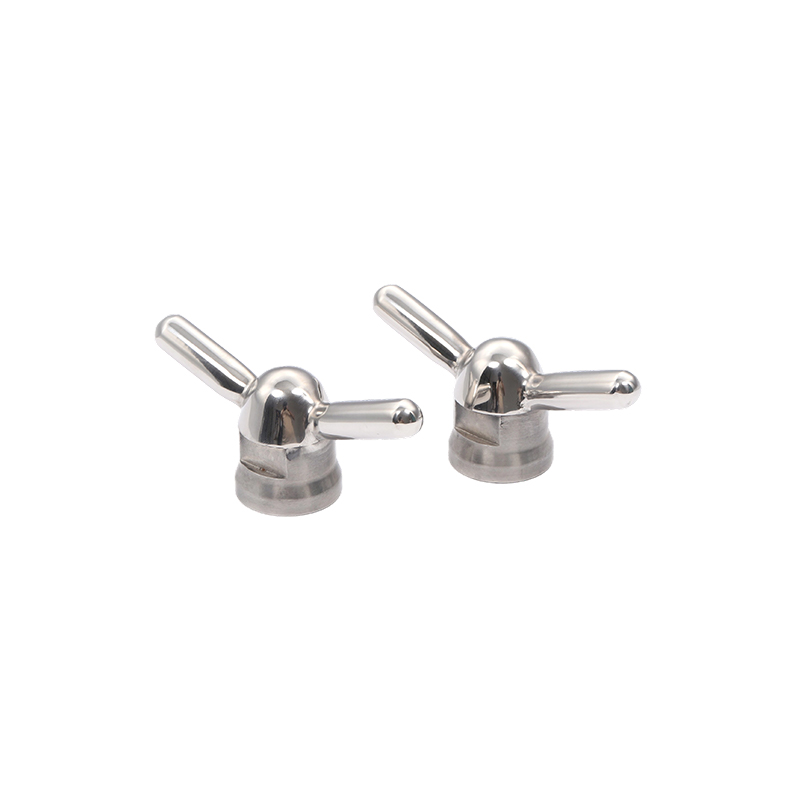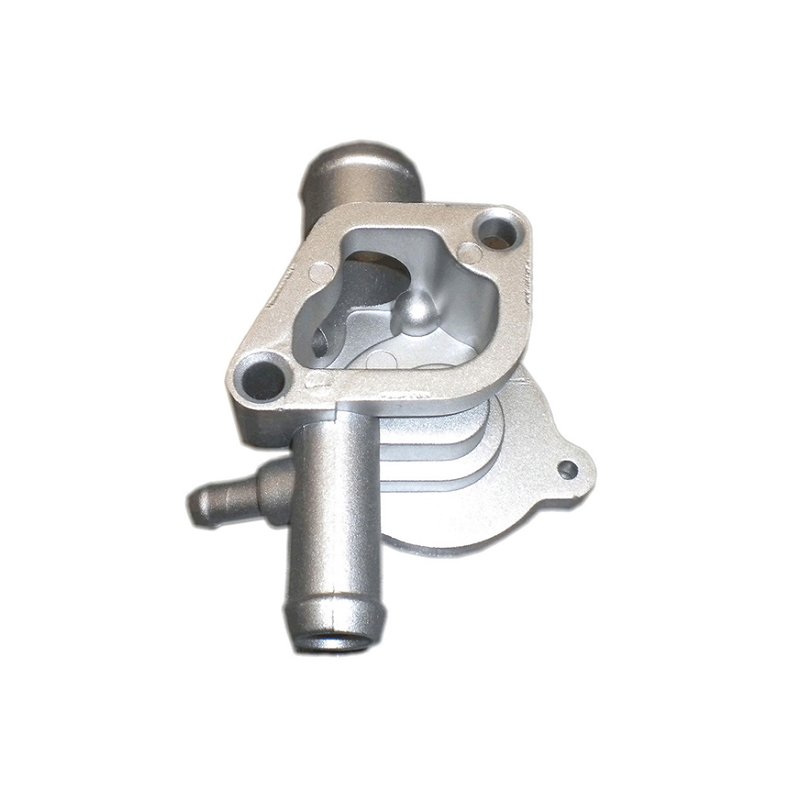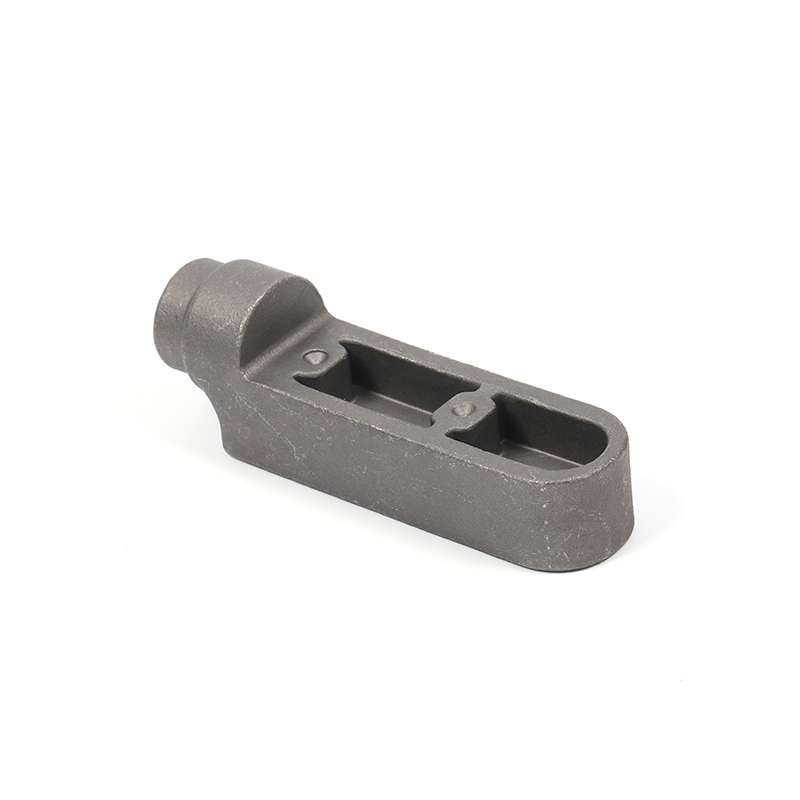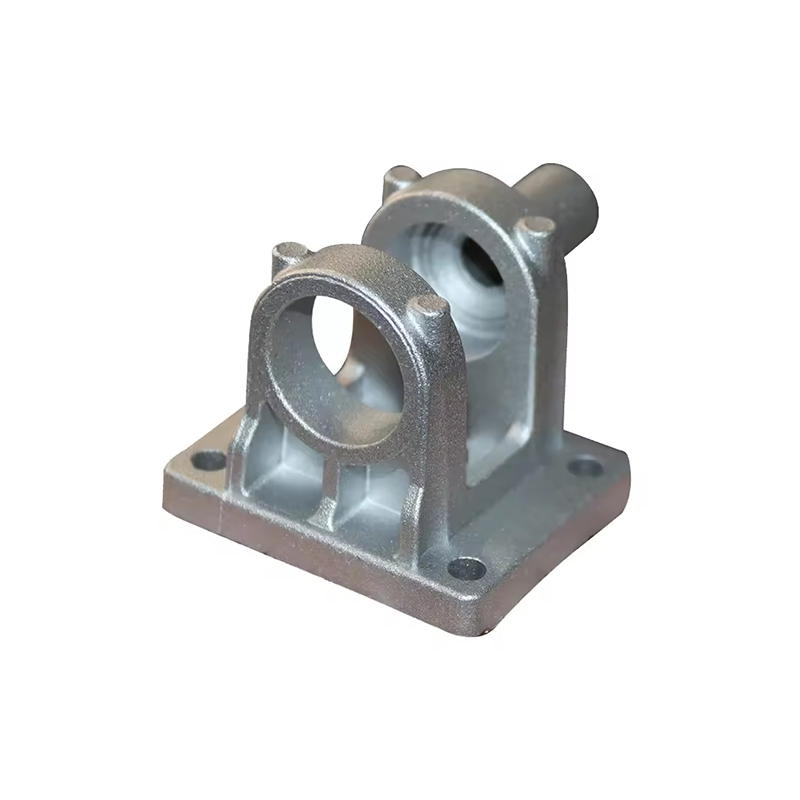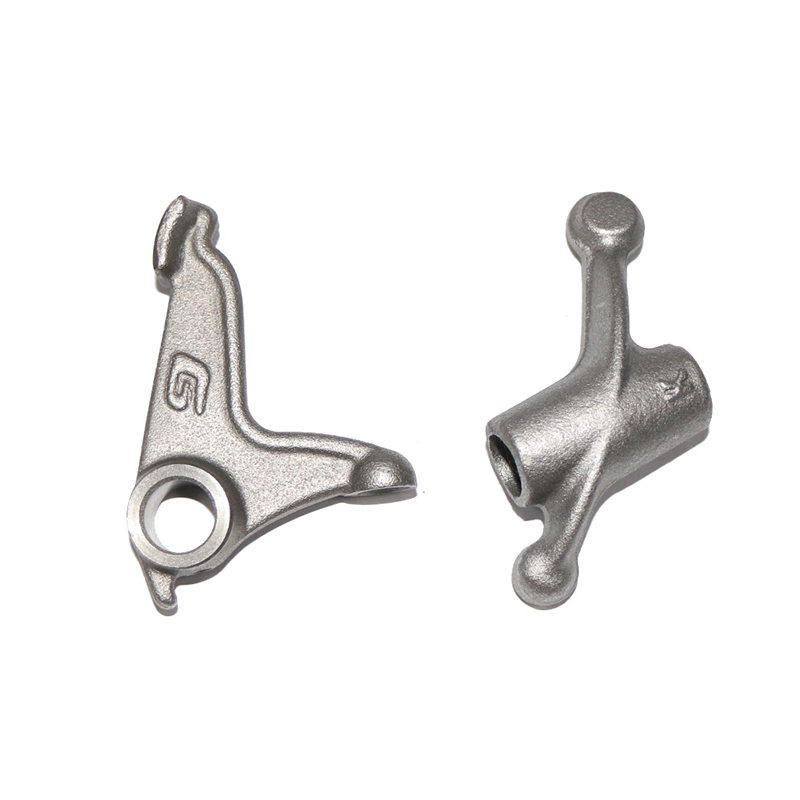
Kevyt tarkkuusvalu istuu materiaalitieteen, työkalutekniikan ja mittasäädön lähentymisessä. Sen avulla valmistajat eri avaruus-, auto-, lääketieteen ja puolustussektorilla voivat tuottaa monimutkaisia, lähes verkon muotoisia metallikomponentteja, joissa yhdistyy minimaalinen massa tiukat toleranssit - ominaisuudet, joista ei voida jatkuvasti neuvotella suorituskykyyn perustuvissa sovelluksissa.
Mikä on kevyt tarkkuusvalu
Kevyt tarkkuusvalu viittaa metallinmuovausprosessien perheeseen, joka on suunniteltu tuottamaan komponentteja suurella mittatarkkuudella, kun käytetään seoksia, jotka minimoivat komponenttien kokonaismassan. Toisin kuin tavanomaisissa valumenetelmissä, joissa ylimääräistä materiaalia odotetaan ja poistetaan koneistuksen avulla, tarkkuusvalulla pyritään lähes verkon muotoiseen lopputulokseen – valukappale vastaa tarkasti lopullista geometriaa, mikä vähentää jälkikäsittelyä ja materiaalihukkaa samanaikaisesti.
Termi kattaa useita erillisiä tekniikoita, mukaan lukien sijoitusvalu (lost-wax), painevalu kevyillä metalliseoksilla, puristusvalu ja puolikiinteämetallivalu. Niitä yhdistää kaksoistehtävä: saavuttaa toistettava geometrinen tarkkuus ja käyttää materiaaleja, joiden tiheys-lujuussuhde säästää merkittävästi painoa. Alumiinilejeeringit, magnesiumseokset ja titaaniseokset ovat laajimmin käytettyjä materiaaliperheitä tässä tilassa.
Sydänvalumenetelmät ja niiden ominaisuudet
Investointi Casting
Investointivalu, joka tunnetaan historiallisesti kadonneen vahan prosessina, on edelleen geometrisen monimutkaisuuden mittapuu tarkkuusvalussa. Vahakuvio on päällystetty keraamisella lietekerroksella, joka kovettuu kuoreksi. Sitten vaha sulatetaan ja sula metalli kaadetaan keraamiseen muottiin. Kevyisiin metalliseoksiin, kuten A356-alumiiniin tai Ti-6Al-4V-titaaniin käytettynä, sijoitusvalulla voidaan saavuttaa jopa 0,8 mm:n ohuita seinämiä ja toleransseja 0,1 mm:n sisällä 25 mm:n mittaa kohti.
Prosessi soveltuu erityisesti ilmailuturbiinikomponentteihin, kirurgisten implanttien runkorakenteisiin ja ohutseinäisiin rakenteellisiin kiinnikkeisiin, joissa sekä geometrinen monimutkaisuus että pieni paino ovat pakollisia. Sen päärajoitus on sykliaika: jokainen keraaminen kuori vaatii useita kuivausvaiheita, mikä tekee siitä vähemmän sopivan erittäin suurille tuotantomäärille.
Alumiinin painevalu
Korkeapaineinen alumiinipainevalu on kevyen tarkkuusvalun työhevonen auto- ja kulutuselektroniikan valmistuksessa. Sulaa alumiinia ruiskutetaan karkaistuihin teräsmuotteihin 10-175 MPa:n paineissa. Jaksoajat mitataan sekunneissa eikä tunneissa, ja prosessi pitää luotettavasti plus tai miinus 0,05 mm toleranssit vakaissa tuotantoolosuhteissa.
Seokset, kuten ADC12, A380 ja Silafont-36, on suunniteltu erityisesti painevalua varten, ja ne tarjoavat hyvän juoksevuuden, alhaisen kutistumisen ja korroosionkestävyyden. Tyhjiöavusteinen painevalu vähentää entisestään kaasun huokoisuutta, mikä mahdollistaa osien lämpökäsittelyn ja hitsauksen – ominaisuudet, joita perinteisistä painevaluista usein puuttuu.
Magnesiumin valu
Magnesium on kevyin rakennemetalli laajalle levinneessä konepajakäytössä, ja sen tiheys on noin 1,74 g/cm3 verrattuna alumiinin 2,7 g/cm3:een. Magnesiumseosten, kuten AZ91D ja AM60B, tiksomuovaus ja kuumakammiopainevalu mahdollistavat ohutseinäisten, kevyiden koteloiden ja rakenneosien valmistuksen. Magnesiumvalu on erityisen näkyvää kannettavan tietokoneen rungossa, ohjauspylvään osissa ja ilmailun sisärakenteissa, joissa jokaisella gramman vähennyksellä on merkittäviä kustannuksia tai suorituskykyä.
Puristusvalu ja puolikiinteä käsittely
Puristusvalu käyttää hydraulista painetta jähmettymisen aikana, mikä vähentää huokoisuutta ja parantaa mekaanisia ominaisuuksia enemmän kuin tavanomaisella painevalulla saavutetaan. Puolikiinteä metallivalu, mukaan lukien reocast- ja thixocast-muunnelmat, prosessoi lejeeringin osittain kiinteässä tilassa, jolloin saadaan hieno, pallomainen mikrorakenne, joka kestää kuumaa repeytymistä. Molemmat menetelmät ovat yleistymässä turvallisuuden kannalta kriittisissä rakenneosissa, kuten ohjausvarret, nivelet ja moottorin kiinnikkeet, joissa kevyen alumiinin on täytettävä myös vaativat väsymis- ja iskunkestovaatimukset.
Materiaalin valinta painokriittisiin sovelluksiin
Valittu metalliseos ohjaa pohjimmiltaan sitä, mitä valuprosessilla voidaan saavuttaa poikkileikkauksen vähimmäispaksuuden, pinnan viimeistelyn, lämpökäsiteltävyyden ja valun jälkeisen työstettävyyden suhteen. Alla olevassa taulukossa verrataan yleisimpiä kevyessä tarkkuusvalussa käytettyjä metalliseosperheitä.
| Alloy perhe | Tiheys (g/cm3) | Tyypillinen UTS (MPa) | Ensisijainen prosessi | Keskeinen etu |
|---|---|---|---|---|
| Alumiini A356-T6 | 2.68 | 262 | Investointi / Gravity die | Erinomainen valuttavuus ja hitsattavuus |
| Alumiini A380 | 2.71 | 317 | Korkeapaineinen painevalu | Korkea juoksevuus ohuille seinille |
| Magnesium AZ91D | 1.81 | 230 | Kuumakammiopainevalu | Pienimmän tiheyden omaava rakennevaihtoehto |
| Titaani Ti-6Al-4V | 4.43 | 950 | Tyhjiösijoitusvalu | Korkein vahvuus-painosuhde |
| Alumiini-Pii Silafont-36 | 2.65 | 340 | Vakuumuotti/puristusvalu | Lämpökäsiteltävä, hitsattava |
Titaanivalut muodostavat erikoistuneen segmentin. Vaikka titaani on alumiinia ja magnesiumia tiheämpää, se tarjoaa ominaislujuuden, joka ylittää molemmat, joten se on materiaalin valinta, kun rakenteelliset vaatimukset ovat äärimmäisiä ja painobudjetit ovat edelleen tiukat - tilanne on yleinen sotilaslentokoneiden rungoissa ja lääketieteellisissä implanteissa.
Mittojen ohjaus ja toleranssistandardit
Valun tarkkuus mitataan toleranssien, pinnan viimeistelyn ja huokoisuusrajojen kautta. Alan standardit, kuten ISO 8062, ASTM B85 ja AMS 2175, määrittelevät hyväksyttävät mittavaihtelualueet valukomponenteille prosessista, seoksesta ja aiotuista käyttöolosuhteista riippuen.
Alumiinin ja titaanin kanssa työstettävät investointivaluprosessit täyttävät yleensä ISO 8062 -standardin mukaiset CT4–CT6-toleranssit, jotka vastaavat 0,26–0,74 mm:n toleransseja 50 mm:n mittojen osalta. Korkeapaineisella painevalulla voidaan saavuttaa tiukemmat CT4–CT5-luokat suoraan muotin muodostamilla ominaisuuksilla, vaikka jakoviivan ominaisuudet ja ejektorin puolen mitat vaihtelevat enemmän.
Pinnan karheus on yhtä tärkeä monissa sovelluksissa. As-cast valuvalut tuottavat tyypillisesti Ra-arvot välillä 1,6-3,2 mikrometriä, mikä monissa ilmailu- ja lääketieteellisissä yhteyksissä eliminoi koneistuksen tarpeen yhteenliittymättömillä pinnoilla. Painevalut saavuttavat tyypillisesti 0,8 - 2,0 mikrometrin Ra-arvot painemuovatuilla pinnoilla.
Huokoisuuden hallinta: Hidden Precision Challenge
Sisäinen huokoisuus - loukkuun jääneen kaasun tai jähmettymisen kutistumisen muodostamat aukot - on kevyiden valukappaleiden yleisin vika, ja ensisijainen syy tarkkuusvalujen epäonnistumiseen rikkomattomassa arvioinnissa. Tyhjiöavusteinen painevalu, ohjattu jähmettyminen suunnatun jäähdytyksen avulla ja kuumaisostaattinen (HIP) -jälkikäsittely ovat kolme päästrategiaa, joita käytetään huokoisuuden saattamiseksi vaatimuksiin. HIP, joka kohdistaa samanaikaisesti lämpöä ja painetta sisäisten tyhjien tilojen romahtamiseen, on vakiokäytäntö titaanista ilmailu- ja avaruusvaluissa, ja sitä käytetään yhä enemmän sähköajoneuvojen alustojen alumiinirakenteissa.
Kevyt tarkkuusvaluprosessi: askel askeleelta
Tietystä menetelmästä riippumatta tuotantotarkoituksessa tarkoitettu kevyt tarkkuusvalu noudattaa loogista vaihesarjaa, joka tasapainottaa nopeuden, laadun ja kustannusten.
- Suunnittelu ja simulointi: Komponenttien geometria on suunniteltu valutettaviksi käyttämällä elementti- ja nestevirtauksen simulointiohjelmistoa. Kiinteytysmallinnus tunnistaa mahdolliset kuumat kohdat, kutistumisvyöhykkeet ja porttipaikat ennen työkalujen leikkaamista.
- Työkalujen valmistus: Muotti- tai sijoitusvalutyökalut koneistetaan, tyypillisesti H13-työkaluteräksestä painevalua varten tai alumiinista prototyyppivalukuvioihin. Mittatarkastus suoritetaan ennen metallin kaatamista.
- Seoksen valmistus: Metallivaraus sulatetaan, poistetaan kaasusta ja analysoidaan kemiallisesti käyttämällä optista emissiospektrometriaa sen varmistamiseksi, että koostumus on spesifikaatioiden mukainen. Kaasunpoisto on kriittistä alumiinille ja magnesiumille liuenneen vedyn poistamiseksi.
- Casting: Metallia syötetään muottiin tai suulakkeeseen kontrolloiduissa lämpötila-, paine- ja nopeusparametreissa. Sijoitusvalua varten kuoret esilämmitetään täydellisen täytön ja suunnatun jähmettymisen varmistamiseksi.
- Jäähdytys ja poisto: Kontrolloidut jäähdytysnopeudet säätelevät mikrorakennetta. Valun jälkeistä nopeaa jäähdytystä seuraa usein vanhentaminen tai liuoslämpökäsittely vaadittujen mekaanisten ominaisuuksien kehittämiseksi.
- Viimeistely ja tarkastus: Portit ja nousuputket poistetaan, pinnat suihkupuhalletaan tai kemiallisesti käsitellään ja osille tehdään mittatarkastus koordinaattimittauskoneella (CMM), röntgen- tai CT-skannaus sisäisen huokoisuuden varalta ja tarvittaessa mekaaninen kuponkitestaus.
Teollisuuden sovellukset
Ilmailu ja puolustus
Ilmailu- ja avaruusteollisuuden kevyttä tarkkuusvalua hallitsevat investointivalettu titaani- ja alumiinikomponentit: turbiinikotelot, rakennekannattimet, avioniikkakotelot ja hydrauliset jakoputket. Mahdollisuus yhdistää kokoonpanot, jotka aiemmin vaativat useita koneistettuja kappaleita yhdeksi valuksi, on merkittävä kustannus- ja painotekijä. Aiemmin viidestä hitsatusta osasta koostuva rakennetuki voidaan usein suunnitella uudelleen yhdeksi sijoitusvaluksi, jolla on samanlainen tai ylivoimainen mekaaninen suorituskyky.
Autot ja sähköajoneuvot
Autoteollisuuden kevytvalu on nopeassa muutoksessa sähköistyksen vetämänä. Akkukäyttöiset sähköajoneuvot vaativat rakenneosia, jotka hallitsevat törmäyskuormia ilman teräksen aiheuttamia massarajoituksia, ja useasta materiaalista koostuvat alustastrategiat luottavat yhä enemmän suuriin alumiinipuristusvaluihin rakenteellisina solmuina. Niin sanottu gigacasting-lähestymistapa – kokonaisten takaosan alaosien valmistaminen yksittäisinä alumiinivaluvaluina – on suora jatke tuotantomittakaavassa sovellettaville tarkkuusvaluperiaatteille. Apurungon solmut, moottorin kotelot, lämmönvaihtimet ja jousituksen nivelet ovat tämän päivän autoteollisuuden suurimpia kevyitä tarkkuusvaluja.
Lääketieteelliset ja implantoitavat laitteet
Titaanivaluvalu palvelee ortopedisten ja selkärangan implanttien valmistusta, jossa vaaditaan samanaikaisesti bioyhteensopivuutta, korroosionkestävyyttä ja tarkkaa mittojen hallintaa. Valettua titaaniseosta käytetään selkärangan häkeissä, lonkan ja polven rekonstruktiokomponenteissa ja trauman kiinnityslaitteistoissa. Implanttivalujen pintarakenne on tietoisesti hallittu: karkeat rakenteet edistävät luustointegraatiota, kun taas sileät laakeripinnat minimoivat kulumisjäämiä.
Teollisuus ja Energia
Teollisuuden energialaitteiden pumppupesät, venttiilirungot, kompressorikomponentit ja turbiinien siivet edustavat kasvavaa segmenttiä kevyessä tarkkuusvalussa. Sovelluksissa, joissa massan vähentäminen vähentää suoraan energiankulutusta – pumppujen ja kompressorien pyörivät komponentit – alumiini- ja magnesiumvalukappaleet syrjäyttävät harmaata rautaa, mikä parantaa tehokkuutta, joka palauttaa työkaluinvestoinnit suhteellisen lyhyillä tuotantoajoilla.
Laadunvarmistus ja tuhoamaton arviointi
Kevyen tarkkuusvalun tarkkuus ulottuu tarkastusjärjestelmään. Turvallisuuden kannalta kriittisten komponenttien osalta hankintadokumentaatiossa on yleisesti määritelty seuraavat ainetta rikkomattomat arviointimenetelmät.
Röntgentutkimus tai tietokonetomografia paljastaa sisäisen huokoisuuden, sulkeumia ja kylmäsulkeuksia. Erityisesti CT-skannauksesta on tullut kultainen standardi monimutkaisille valukappaleille, koska se tuottaa kolmiulotteisen sisäisen kunnon kartan, joka voidaan peittää CAD-mallin kanssa ja varmistaa sekä geometrian että eheyden samanaikaisesti. Fluoresoivan läpäisyaineen tarkastus havaitsee pintaa rikkovat halkeamat ja lävistykset. CMM:n suorittama mittatarkistus vahvistaa kriittiset rajapinnan mitat, laakerien reiät ja liitäntäpinnan tasaisuuden. Samasta lämmöstä kaadetut mekaaniset testikupongit vahvistavat vetolujuuden, myötörajan, venymän ja kovuuden materiaalispesifikaatioiden mukaisesti.
Suunnittelunäkökohdat valuinsinööreille
Tehokas kevyt tarkkuusvalu alkaa hyvissä ajoin ennen metallin kaatamista. Design-for-casting (DFC) -periaatteet ohjaavat geometrisia päätöksiä, jotka määrittävät, voidaanko komponentti tuottaa toistettavasti toleranssin rajoissa. Tasaiset seinäosat estävät differentiaalisen jähmettymisen ja kutistumishuokoisuutta aiheuttavat kuumat kohdat. 1-3 asteen syväyskulmat pystysuorilla pinnoilla mahdollistavat puhtaan irrottamisen muotista. Runsaat fileet risteävissä seinissä jakavat jännityksen jähmettymisen ja käytön aikana. Rivat ovat tehokkaampia kuin seinämän kokonaispaksuuden lisääminen kevyiden rakenteiden jäykkyyden saavuttamiseksi.
Topologian optimointiohjelmisto, joka on nyt laajalti integroitu valusuunnittelun työnkulkuun, luo orgaanisia vähimmäismassageometrioita, jotka ohjaavat metallia vain sinne, missä rakenteellinen tarve on olemassa. Nämä optimoidut geometriat, jotka olivat kerran mahdollisia vain lisäainevalmistuksessa, toteutetaan yhä useammin investointivalulla keraamisen kuoritekniikan edistymisen ja 3D-tulostettujen vahakuvioiden käytön ansiosta, jotka on luotu suoraan topologian optimointituloksesta.
Alan kehittymässä
Useat teknologiset suunnat laajentavat aktiivisesti kevyen tarkkuusvalun rajoja. Sideainesuihkuhiekkatulostus ja stereolitografiaan perustuva keraaminen muottitulostus eliminoivat kuviotyökalut kokonaan prototyyppi- ja pienivolyymituotannossa ja lyhentävät kehitysaikatauluja viikoista päiviin. Puolikiinteä alumiiniprosessointi, jota sovelletaan erittäin eheisiin rakenneosiin, on tulossa suurempien volyymien autotuotantoon. Reaaliaikainen prosessin valvonta käyttämällä meistiin upotettuja antureita yhdistettynä historiallisiin vikatietoihin koulutettuihin koneoppimismalleihin mahdollistaa täytön, jähmettymisen ja jäähdytyksen suljetun silmukan ohjauksen – vähentää romumääriä ja mahdollistaa tiukemmat prosessiikkunat. Lopuksi uudet alumiini-litium- ja alumiini-skandium-lejeerinkijärjestelmät tarjoavat 5-10 prosentin tiheyden alenemisen tavanomaisiin alumiiniseoksiin verrattuna, samalla kun ne säilyttävät tai parantavat mekaanisia ominaisuuksia, mikä avaa lisää painonpudotusmahdollisuuksia ilmailu- ja avaruusvalemille rakenteille.
Kustannustekijät ja taloudelliset näkökohdat
Kevyellä tarkkuusvalulla on korkeammat yksikkökustannukset kuin perinteisellä valulla tai yksinkertaisten geometrioiden valmistuksella, mutta taloudellisuus muuttuu houkuttelevaksi kohtalaisesta suuriin volyymeihin ja kun kokonaisomistuskustannukset arvioidaan. Vähentynyt jälkivalun työstö alentaa valmistustyö- ja leikkaustyökalukustannuksia. Osien yhdistäminen vähentää kokoonpanoaikaa, kiinnikkeiden määrää ja tarkastustaakkaa. Painon vähentäminen ilmailuteollisuudessa merkitsee suoraan polttoaineen säästöä vuosikymmenien käyttöiän aikana. Sähköajoneuvoissa massan vähentäminen laajentaa kantamaa tai mahdollistaa akun pienentämisen, millä on kustannusvaikutuksia ajoneuvon koko käyttöiän ajan.
Tarkkuusvalutyökaluinvestoinnin kattavuusarvo vaihtelee prosessin ja osan monimutkaisuuden mukaan. Alumiini-avaruusosien investointivalutyökaluja saadaan talteen tyypillisesti muutama sata osaa. Alumiinin painevalutyökalut autoteollisuuden sovelluksiin ovat taloudellisesti perusteltuja vuotuisilla volyymeillä muutamasta tuhannesta osasta ylöspäin, muottikustannuksista riippuen.
Kevyen tarkkuusvalukumppanin valitseminen
Valutoimittajien välinen kapasiteettiero on merkittävä. Valimo, joka on varustettu aitoa kevyttä tarkkuusvalua varten, ylläpitää hallittua ilmakehän sulamista reaktiivisten metalliseosten hapettumisen estämiseksi, kalibroidut CMM-laitteet mittojen validointia varten, CT-skannausvalmiudet kriittisten osien sisäiseen tarkastukseen ja dokumentoitua metallurgista pätevyyttä sovelluksen kannalta merkityksellisille seosperheille. Sertifikaatit, kuten AS9100 ilmailuteollisuudelle, ISO 13485 lääkinnällisille laitteille ja IATF 16949 autoteollisuudelle, ovat luotettavia vastineita taustalla olevalle prosessialalle, jota vaaditaan tarkkuusvalujen tuottamiseksi johdonmukaisesti eritelmien mukaisesti.
Varhainen toimittajan sitoutuminen – valimo osallistuu komponenttien suunnitteluun eikä vain tarjousvaiheeseen – tuottaa jatkuvasti parempia tuloksia. Valimoinsinöörit voivat tunnistaa suunnittelun piirteet, jotka vaikeuttavat tai vaarantavat valua ennen työkalujen asentamista, ja voivat ehdottaa geometrian muutoksia, jotka säilyttävät suunnittelun tarkoituksen ja parantavat samalla tuottoa, mittojen yhtenäisyyttä ja lopulta kustannuksia.